САЖЕСДУВАТЕЛЬ
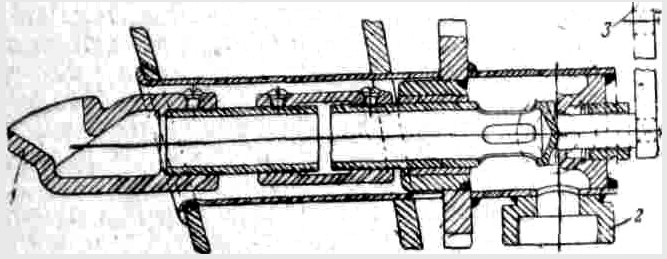 суперьер, прибор для удаления сажи и изгари из дымогарных жаровых труб паровозных котлов. Работа С. заключается в периодической продувке трубчатой части котла струями пара, энергия которого используется для очистки поверхностей нагрева котла и пароперегревателя. Основной частью С. является вращающееся сопло 1 (входящее в топку паровоза), через к-рое происходит истечение пара. В корпус С. пар подводится через штуцер 2 из пароразборной колонки. Вращение сопла осуществляется либо вручную при помощи рычага ручного привода 3, либо автоматически специальным приспособлением с червячным винтом. В настоящее время почти все паровозы серий ФД, СО и СУ оборудованы С. с ручным приводом. На каждом паровозе обычно устанавливают по два симметрично расположенных С. (правый и левый), удаленных от трубчатой решетки на 1 — 1,5 м. Наличие двух С. позволяет обслуживать обе стороны трубчатой решетки, а вращение сопел С. обеспечивает последовательную продувку труб в вертикальном направлении, т. е. верхних, средних, нижних труб и камеры догорания.
С, установленные на указанных выше сериях паровозов, имеют постоянный выход сопел (100 —120 мм), что несколько ухудшает их работу с точки зрения равномерной очистки всей трубчатой решетки (слабо обслуживается средняя часть). В последнее время на отдельных паровозах испытываются новые типы С. с выдвижными соплами, или так наз. телескопические С.
САЛЬНИК
 уплотняющее устройство для штоков, стержней и трубок в месте прохода их через отверстие в стенке (крышке), разделяющей два пространства с неодинаковым давлением. С. — ответственная деталь, служащая для предотвращения пропуска (утечек) пара, воды или сжатого воздуха. Применяется в паровых цилиндрах (поршневые и золотниковые С.), в паро-воздушных и питательных насосах, инжекторах, водомерных стеклах, вентилях различного назначения и т. д.
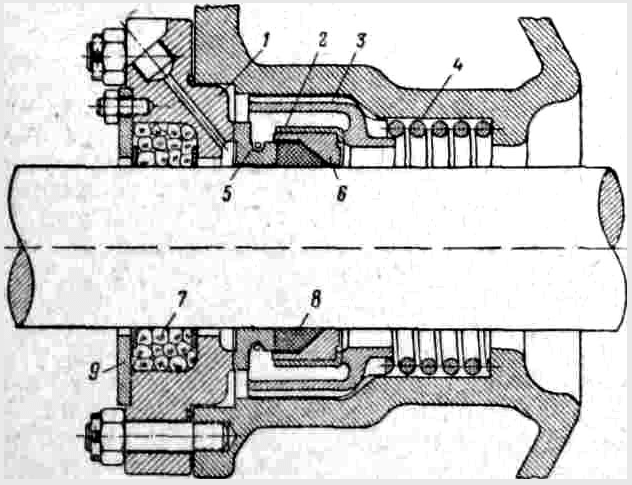
С. требуют особо внимательного ухода. При так наз. парении, напр. поршневых С., особенно в зимнее время, помимо пережога топлива ухудшается видимость пути, что является причиной опозданий на перегонах, задержек на станции и в депо, проезда сигналов, а иногда и аварий. Для предотвращения парения С. необходимо следить за исправностью их частей, своевременно устраняя перекосы, изношенные и поломанные кольца их и т. п. По роду набивки различают С. с мягкой и металл. набивкой. С. с мягкой набивкой состоит обычно из корпуса, грундбуксы, крышки сальника, втулки крышки и набивки. В качестве последней применяются: хлопчатобумажный шнур, пропитанный салом (для холодных жидкостей) или в соединении с тальком и графитом (для горячих жидкостей), асбестовый шнур и резиновые кольца. Набивка закладывается между грундбуксой и втулкой крышки и уплотняется крышкой при помощи шпилек и гаек. С. с металл. набивкой (поршневые и золотниковые) применяются гл. обр. при перегретом паре. В зависимости от числа набивочных металл. колец различают С. многоколечные и одноколечные. С. многоколенные (Шмидта, Сормовского з-да и др.) дороги, сложны по конструкции, и ремонту; в эксплуатации не обеспечивают должного уплотнения при износе колец и штока. Такие С. применялись на всех паровозах с перегревом пара, кроме Е, ТА, ТБ , ФД и ИС. С 1938 г. на паровозах СУ, СО и Э поршневые многоколечные С. заменяются одноколечными (Кинга). Последние просты по конструкции, несложны в ремонте и надежны в работе. Основными элементами таких С. являются: набивочное металл. кольцо 8, разрезанное по кривым поверхностям и помещающееся между упорным кольцом 6 и нажимным 5; кольца 8 и 6 вставлены в обойму 2, на к-рую через стакан 3 нажимает пружина 4. Вблизи наружного конца С. для очистки штока от грязи и пыли закладывается мягкая набивка 7 из промасленного асбестового шнура. Металл. кольца удерживаются крышкой 1, а мягкая набивка — крышкой 9. Одноколечные С. с большой эффективностью работают на паровозах Е, ТА, ТБ, ФД и ИС.
САМОВОЗГОРАЕМОСТЬ ТОПЛИВА
свойство нек-рых видов топлива (углей, торфа, полукокса) под действием кислорода воздуха нагреваться и при дальнейшем процессе воспламеняться. С. т. происходит довольно часто в местах его хранения (склады, трюмы кораблей и др.). Меры предохранения от С. т. заключаются в правильной его сортировке, укладке в штабели соответствующих размеров, наблюдении за темп-рой внутри штабелей и их вентиляции. Кроме того, защитными мерами служат: хранение угля под водой, в ямах, под навесами, на искусственных основаниях, покрытие штабелей защитной коркой из известковых или смолистых веществ и пр.
САНТА-ФЕ
американские паровозы с пятью движущими (сцепными) осями и 1-осными тележками спереди и сзади, т. е. типа 1-5-1. В СССР к этому типу относятся товарные паровозы большой мощности серий ФД и ТБ.
САТУРАТОР
прибор для приготовления известковой воды. С. является одним из элементов водоумягчительных установок. В водоумягчителях вертикального типа ("Струя" и др.) С. состоит из цилиндрического с коническим днищем бака, разделенного на два отделения (верхнее и нижнее). В процессе работы отделения С. сообщаются специальным трубопроводом или путем открытия шарового клапана. В водоумягчителях горизонтального типа С. состоит из двух рядом расположенных и последовательно соединенных баков. Для получения известковой воды С. загружается известковым молоком, количество к-рого определяется расчетом.
СБОРНИК
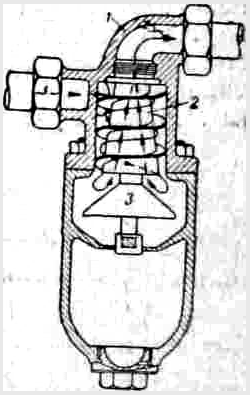 прибор, устанавливаемый на воздухопроводе между главным резервуаром и краном машиниста для улавливания из воздуха влаги, частиц смазки и пыли. С. состоит из верхней части 1, в середине к-рой помещается спиральный ствол 2. Воздух из главного резервуара поступает к левой (по фиг.) стороне С., обтекает спиральный ствол и, направляясь вниз, через его отверстие проходит правым отростком в трубу к крану машиниста. Отражатель 3 предназначен для того, чтобы частицы смазки и пыли, а также капли влаги, осаждаясь, не могли быть подняты струей воздуха к верхней части С.
СВАРКА
процесс соединения металл. частей путем нагрева места соединения до пластического состояния или расплавления. В первом случае (С. давлением) после нагрева производится проковка или сильное сжатие свариваемых концов, во втором (С. плавлением) — применения силы не требуется и С. происходит вследствие сплавления жидкого металла. На жел.-дор. тр-те применяются различные способы С. Кузнечная, или горновая, С. (С. давлением) — нагрев производится в печи или горне, после чего соединяемые концы накладываются один на другой и свариваются путем проковки под молотом. Этот способ С. стали сохранился при ремонте тяговых крюков, изготовлении рессорных хомутов, тяг и различной кузнечной поковки. Газовая С. (С. плавлением) — подготовленные V- или Х-образно кромки соединяемых частей и металл. стержень-пруток доводятся до плавления ацетилено-кислородным пламенем специальной горелки, после чего угол, образуемый скошенными кромками, заполняется расплавленным металлом прутка. Этого рода С. чаще всего применяется при ремонте чугунных, брон8овых и медных деталей подвижного состава (паровозные цилиндры, вагонные буксы, медные огневые коробки и т. п.) и при наплавке сбитых стыков рельсов в путевом х-ве. Электрическая дуговая С. (С. плавлением)—кромки, подготовленные как и при газовой С, доводятся до плавления теплом вольтовой дуги, поддерживаемой между металл. стержнем — электродом—и этими кромками. Электрод также плавится и заполняет шов. Расплавление кромок вольтовой дугой может производиться при угольном электроде, но этот способ не применяется на жел.-дор. тр-те. Различают холодную дуговую С, при к-рой изделие предварительно не подогревается, и горячую — с предварительным подогревом изделия. Наибольшее распространение имеет холодная С, к-рая применяется при изготовлении и ремонте паровозных топок, вагонных рам, тендеров, кузовов вагонов, котлов цистерн, при наплавке крестовин, сбитых стыков рельсов и т. д., вытесняя клепку и стальное литье В последнее время применяется дуговая С. электродами, покрытыми специальной толстой обмазкой.
Эти электроды позволяют получить наплавленный металл. по прочности не уступающий основному. Электрическая С. сопротивлением (С. давлением) — нагрев места производится до пластического состояния электр. током большой силы, проходящим через место соединения, после чего свариваемые части сильно сжимаются и свариваются. Части большого сечения свариваются встык (стыковая С), а тонкие листы — внахлестку отдельными точками (точечная С.) или сплошным швом (шовная С). Современный способ С. сопротивлением встык носит название С. оплавлением. При этом способе свариваемые поверхности после замыкания тока несколько разводятся и сплавляются отскакивающими искрами, после чего производится сжатие. Последнее осуществляется специальными сварочными машинами и широко применяется на ремонтных з-дах жел.-дор. тр-та для изготовления паровозных дышел, тяговых крюков, приварки концов дымогарных и жаровых труб, в инструментальных цехах и т. д., вытесняя менее совершенную горновую С. Точечная С. в последнее время нашла широкое применение при изготовлении новых 25-м цельнометалл. пассаж. вагонов. Термитная С. производится по способу плавления, давления и м. б. комбинированной. Во всех случаях нагрев свариваемых концов осуществляется расплавленным железом и шлаком, образовавшимися в результате горения термита (смесь мелких частиц алюминия и железной окалины). На жел.-дор. тр-те применяется гл. обр. комбинированная С. Конусообразный тигель из огнеупорного материала с отверстием в вершине конуса наполняется термитом, устанавливается над заформованным местом С., и термит поджигается. После того как произошла реакция горения термита, выбивают гвоздь, закрывающий отверстие патрона в дне тигля, и расплавленное железо и шлак выливаются в форму; затем производят сильное сжатие свариваемых концов специальным приспособлением. Подошва стыка при этом сплавляется с расплавленным железом термита, головка же, подогретая шлаком до пластического состояния, сваривается давлением. Комбинированная термитная С. широко применяется для сварки рельсов. Атомно-водородная С. (С. плавлением) имеет сходство с газовой С. Нагрев свариваемых кромок и прутка до плавления осуществляется расщепленным на атомы водородом. Горелка имеет два сходящихся под углом вольфрамовых электрода, между к-рыми горит вольтова дуга. Водород или пары метилового спирта подводятся по трубкам и, проходя через вольтову дугу, расщепляются на атомы, поглощая значительную часть тепла вольтовой дуги. Касаясь места сварки, пламя водорода или паров метилового спирта отдает поглощенное тепло, чем и вызывается плавление. Атомно-водородная С. отличается высоким качеством наплавленного металла и в последнее время начинает применяться на вагоноремонтных з-дах для С. стали небольших толщин (С. рессорных хомутов), а также для наплавки небольших деталей. Все способы С. в большей или меньшей степени поддаются механизации. Наибольшее распространение на жел.-дор. тр-те получила автоматическая дуговая С. металл. электродом (холодным способом) для наплавки обо до в колесных центров и бандажей.
СВАРНАЯ ТОПКА
топка, в к-рой листы, образующие стенки огневой коробки и кожуха топки, соединены не заклепочным, а сварным швом при помощи электросварки.
СВОД ТОПКИ
кирпичный свод арочной системы в огневой коробке паровозного котла, разделяющий объем топки по горизонтальной плоскости на две части: зону непосредственного горения и зону догорания топлива в топке котла. Назначение С. т. — лучше перемешивать между собой частицы горящих газов, удлинять их путь, а следовательно, и время пребывания в топке до выхода в жаровые и дымогарные трубы, накапливать в себе тепловую энергию в период наивысших темп-р в топке, отдавать ее в периоды снижения этих темп-р продуктам сгорания и тем улучшать процесс сжигания топлива. С. т. делаются из фасонного огнеупорного кирпича сплошными или с окнами по поверхности, а иногда и с дополнительным подводом воздуха в топку по каналам внутри С. т. Применение С. т. дает от 5 до 15% экономии в топливе и предохраняет топку от повреждений при проникновении в нее холодного воздуха, yвeличивaя продолжительность службы топочных листов и их соединений.
СВЯЗИ КОТЛА
изделия в форме цилиндрических стержней, служащие для укрепления плоских стенок парового котла. В паровозном котле в зависимости от места расположения различают несколько видов С. к. Боковые, или распорные, — для взаимного укрепления вертикальных и наклонных стенок огневой коробки и кожуха топки. Они подразделяются на жесткие и подвижные (составные, или сочлененные, и шарнирные). Жесткие боковые связи представляют собой короткие цилиндрические стержни с утолщенными нарезанными концами, к-рыми связь ввертывается в обе укрепляемые стенки топки. Диаметр средней гладкой части 19—20 мм для новых и 19—24 мм для старых котлов при их ремонте; диаметр нарезанных концов 23 мм для новых котлов и 24,5—35 мм для старых; нарезка с 12 нитками на 1". После ввертывания концы связей расклепываются; при особо надежной постановке связей расклепку их со стороны кожуха можно и не производить. Из подвижных связей на паровозах СССР получили распространение связи Тэта, представляющие собой цилиндрические стержни с нарезкой на одном конце и шаровой головкой на другом. Головка опирается на особую втулку, приваренную или ввинченную в стенку кожуха топки; втулка закрывается колпачком, а нарезанный конец со стороны огневой коробки расклепывается. Подвижность связи Тэта устраняет ее изгиб при относительном сдвиге огневой коробки и кожуха топки вследствие их неодинаковых температурных удлинений. Обычно связи Тэта ставятся в верхних горизонтальных и крайних вертикальных рядах боковых и лобовых листов топки, а также в ухватном листе и камере догорания. Потолочные, или анкерные, — для взаимного укрепления потолочных листов огневой коробки и кожуха топки. Эти связи подразделяются на жесткие и подвижные. Жесткие потолочные связи представляют собой длинные цилиндрические стержни с гладкой поверхностью по середине п утолщениями у концов с нарезкой 12 ниток на 1". На паровозах СССР применяются три типа таких связей: 1) нормальный тип с выпуклой головкой и квадратным хвостовиком; ввертываются со стороны огневой коробки; 2) с квадратным хвостовиком (устарелый тип); ввертываются со стороны кожуха топки и расклепываются со стороны огневой коробки; 3) без головки и хвостовика; ввертываются со стороны кожуха, а на выступающий конец в огневой коробке навертывается гайка с шайбой (паровозы ЭГ). Из подвижных потолочных связей применяются след. системы: а) подвесная — наиболее распространенная (паровозы С, СУ, Л, Э, Щ), состоящая из двух угольников, приклепанных к потолочному листу кожуха, тавра, подвешенного на валиках между этими угольниками, и связей, ввернутых со стороны огневой коробки и свободно проходящих через отверстия в горизонтальной полке тавра; оканчиваются эти связи гайками; б) балочная (паровозы О), состоящая из балки, подвешенной к потолку кожуха при помощи коротких связей, и нижних связей, ввернутых со стороны огневой коробки и свободно проходящих через отверстия в балке; поверх балки на эти связи навинчиваются гайки; в) фонарная (паровозы С, Су, К), отличающаяся от предыдущей тем, что вместо одной балки к кожуху топки подвешиваются отдельные скобы-фонарики; г) сист. Тэта (паровозы ФД и ИС); д) сист. Буссе (паровозы М), отличающаяся от связей Тэта гл. обр. головкой, образованной полусферической гайкой, навернутой на верхний нарезанный конец; е) с анкерными скобами, опирающимися одним концом в потолочный лист огневой коробки и в закругление задней решетки, а другим — на гайку, навинченную на жесткую потолочную связь третьего ряда (паровозы ЭГ, ЭШ, ЭУ). В отверстия скобы свободно проходят укороченные жесткие потолочные связи первого и второго рядов; поверх скобы на эти связи накладываются планки и навинчиваются гайки. Обычно подвижные потолочные связи ставятся в одном или двух передних, а иногда и задних рядах. Лапчатые — для укрепления задней решетки в том ее месте, к-рое расположено под нижним рядом труб, но выше связей, скрепляющих решетку с ухватным листом. Каждая из них состоит из обыкновенной жесткой боковой связи, ввертываемой со стороны огневой коробки и проходящей в нарезанное отверстие уширенного конца длиной скобы-лапы, приклепанной к нижней части заднего барабана цилиндрической части котла. Продольные и продольно-наклонные — для укрепления лобового листа кожуха топки в его верхней части. Один конец связи скрепляется с лобовым листом, а другой — с задним барабаном цилиндрической части котла или с верхом ухватного листа (при плоском потолке кожуха). Поперечные — для взаимного укрепления продольных стенок потолочного листа кожуха топки; они представляют собой длинные цилиндрические стержни, гладкие посредине и с утолщенными нарезанными концами, к-рыми связи ввертываются в приклепанные фланцы. Поперечно-наклонные — для взаимного укрепления продольных стенок кожуха топки с потолком. Связи эти ввертываются в специальные фланцы, приклепанные снаружи к скрепляемым стенкам.