КЛИН ДЫШЛОВЫХ ПОДШИПНИКОВ
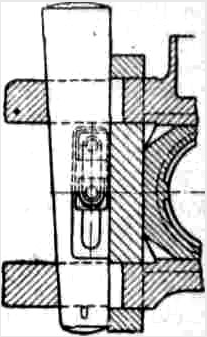 деталь в форме клина, предназначенная для регулирования взаимного положения обеих половин дышловых разрезных подшипников.
При износе последних плоскости соприкосновения обеих половин спиливаются и они подтягиваются К. д. п. Подтягивание клиньев в дышловых головках закрытого типа, как правило, производится либо упорным затяжным болтом, проходящим на резьбе через К. д. п., либо стопорным болтом, упирающимся в тело клина (паровозы Е). В головках открытого типа нажатие К. д. п. на половинки подшипника в большинстве случаев производится через скобу, имеющую вид рамки с двумя прорезами для надевания на вилку дышловой головки. В этом случае подтягивание производится простым вколачиванием, для чего К. д. п. имеет достаточно большую длину. Для предохранения К. д. п. от выпадения при ослаблении он укрепляется при помощи либо пряжки, либо болтов, проходящих через отверстия в ушках, специально предусмотренных для этой цели в дышловых головках. К. д. п. изготовляются либо из стали Ст. 2 и затем цементируются, либо из осевой — Ст. 5.
КЛИН КРЕЙЦКОПФА
деталь в форме клина, служащая для жесткого (напряженного) закрепления заднего конца поршневого штока в гнезде крейцкопфа. К. к. пригоняется к передним поверхностям отверстия в теле крейцкопфа и к задней поверхности отверстия конца (головки) штока., При вколачивании клина он, опираясь на поверхности в теле крейцкопфа, подает шток внутрь гнезда. К. к. — односторонний, т. е. с одной скошенной поверхностью, причем она обращена в сторону, противоположную цилиндру. В паровозах уклон К. к. делается обычно в 1/25. Изготовляется К. к. из осевой стали (Ст. 5) толщиной от 23 (паровозы М) до 35 мм (паровозы ФД и ИС). В нижнюю часть К. к. вставляется разводной шплинт, предохраняющий клин от выпадения. На паровозах ФД, кроме того, в верхней части К. к. поставлена контрольная заклепка, препятствующая просадке его до соприкосновения с шайбой пальца передней сцепной оси.
КЛИНГЕРА СТЕКЛО
толстостенная стеклянная плитка из особого сплава, заключенная в специальную металл. оправу (рамку). Последняя двумя своими отростками в виде трубок вставляется в верхний и нижний краны водомерного стекла. По сравнению с обыкновенным круглым стеклом К. с. значительно прочнее и, кроме того, обеспечивает отчетливую видимость уровня воды в стекле; это достигается тем, что внутренняя поверхность стеклянной плитки имеет бороздки, к-рые, будучи смочены водой, пропускают лучи света, отчего вода как бы окрашивает стекло в черный цвет. Верхняя же часть стекла, соприкасающаяся с паром, отражает лучи света и потому со стороны кажется серебристо-белой.
КЛИПСЫ
стыковые скобки, пластинки, закладываемые под гайки стыковых болтов для поддержания рельсового соединителя, устраиваемого с целью улучшить прохождение через стык сигнального тока на автоблокировочных участках.
КОВКА
обработка металла в горячем состоянии, при к-рой куску металла посредством ударов или давлением придается та или иная форма с одновременным сообщением ему определенных механ. качеств. В зависимости от характера инструмента К. наз.: 1) свободной К. и 2) К. штамповкой. Свободная К. производится кузнечными инструментами или при помощи открытых штампов, когда объем предметов невелик, форма их проста и количество незначительно. Закрытая К., или горячая штамповка, производится в закрытых штампах, имеющих углубления в форме готового предмета. Для К. крупных изделий употребляют слитки, для более мелких — заготовки, т. е. металл. уже обработанный из слитков под крупными прессами или прокатными станами. Качество слитка в известной мере предопределяет успех К. Техника К. заключается в том, чтобы при помощи кузнечных машин и иструмента получить хорошее течение нагретого в горнах или печах металла в нужных направлениях, обеспечив заданную форму поковки, ценную по своим механ. качествам. Сверх заданных размеров поковок предусматривается нек-рое количество металла для его последующей механ. обработки, так наз. припуск. Темп-pa ковки простой углеродистой стали 900—1000°, хромовольфрамовой 1150—825°, быстрорежущей 1225—975°.
КОВКИЙ ЧУГУН
вид чугунного литья, обладающего повышенной крепостью и нек-рой пластичностью, получаемой путем термической обработки ("томления"). Для этой цели изделия иа белого чугуна подвергают длительному отжигу в песке или шлаке (американский способ) и в руде или окалине (европейский способ). При первом способе в изделии возникают мелкозернистый углерод отжига и мелкозернистое железо, образующие прочную плотную структуру; при втором — углерод наружных слоев выгорает и изделие снаружи приобретает качества стали. Детали из К. ч. по ТУ НКПС должны вырабатываться из лучшего белого чугуна примерно след. состава: углерод (С) 2,5 — 3,4%, марганец (Мп) 0,25 — 0,4%, кремний (Si) 0,5 — 1,0%, сера (S)<0,08%, фосфор (Р)<0,2%. На жел.-дор. тр-те К. ч. применяется для изготовления деталей различных машинных частей на паровозо- и вагоноремонтных з-дах.
КОКС
вид искусственного твердого топлива, получаемый сухой перегонкой каменных углей (марок К и ПЖ), т. е. путем прокаливания их при темп-ре около 1000° в особых печах без доступа воздуха. При коксовании как побочные продукты выделяются каменноугольная смола, подсмольная вода и светильный газ. В зависимости от скорости процесса коксования получаются различные сорта К. (доменный, литейный и др.). К. применяется преимущественно в металлургии при выплавке чугуна из руды; на ж. д. — в литейном деле.
КОЛЕНЧАТАЯ ОСЬ
ведущая ось 3-й 4-цилиндровых паровозов с одним или двумя коленами, образующими кривошипы для внутренних паровых цилиндров. Преимущества паровозов с К. о. — возможность более полного и конструктивно легче осуществляемого уравновешивания паровоза по сравнению с паровозами, снабженными обычными осями. К недостаткам К. о. относятся сложность их изготовления, неудобства ухода за расположенными внутри рамы рабочими органами паровой машины и парораспределительного механизма и их ремонта и ненадежность этих осей в работе. К. о. поставлены на паровозах серии Л типа 2-3-1 (Пасифик), серии Ф (Фламма) и серий У и Уу.
КОЛЕСНАЯ ПАРА
ось с двумя наглухо насаженными на нее колесами. Процесс соединения отдельных составных частей в одну комплектную К. п. наз. формированием К. п. Этот процесс заключается в запрессовке на подступичные части оси колесных центров, в насадке в горячем состоянии бандажей на ободы колесных центров, в заведении в выточку бандажей укрепляющего кольца фасонного профиля, в подкатке прижимной кромки для плотного прилегания укрепляющего кольца к стенкам выточки бандажа, а в движущих паровозных К. п., кроме того, и в запрессовке пальцев кривошипов в отверстия для них в колесных центрах. К. п. являются одними из особо ответственных частей подвижного состава; от исправного их состояния в значительной степени зависит бесперебойная и безаварийная работа рельсового тр-та. Изготовление отдельных частей К. п. подчинено поэтому определенным ТУ, а сроки и порядок осмотра во все время службы К. п., а также требования, предъявляемые при их ремонте и формировании, строго регламентированы в специальных "Правилах освидетельствования, формирования и ремонта колесных пар", к-рым каждая К. п. должна полностью удовлетворять (ПТЭ, § 188 и 217). Полный комплект К. п. на единицу подвижного состава (вагон, паровоз, тендер и т. д.) наз. колесным скатом. Запас К. п., хранящийся на ж. д. и предназначенный для замены неисправных или пришедших в негодность К. п., составляет так наз. колесный парк дороги (вагонный, паровозный, тендерный и т. д.).
КОЛЕСНАЯ ФОРМУЛА
см. Осевая формула.