ЗАВОДСКИЙ РЕМОНТ
(подвижного состава), ремонт, производимый в силу сложности, характера и объема работ на специальных ремонтных з-дах НКПС. З. р. паровозов заключается в полном их оздоровлении, обеспечивающем исправную работу на весь установленный пробег, т. е. до следующего очередного З. р. В зависимости гл. обр. от объема котельных работ З. р. паровозов делится на капитальный и средний. При капитальном ремонте производятся разборка и осмотр всех частей, ремонт и замена неисправных и изношенных деталей с приведением паровоза в такое состояние, при к-ром гарантируется пробег не менее 170 000 км для товарных паровозов и не менее 200 000 км — для пассаж. Средний ремонт производится в период между смежными капитальными ремонтами при пробеге от предыдущего капитального ремонта: не менее 100 000 км для товарных паровозов и 125 000 км — для пассаж. Опыт работы машиниста А. Папавина показал, однако. что при умелом и правильном уходе за паровозом можно довести пробег его между капитальными ремонтами до 800 000 км и выше. З. р. вагонов разделяется на капитальный, средний и годовой. Капитальный ремонт производится в зависимости от типа вагонов раз в 6—9 лет. В промежутках между смежными капитальными ремонтами имеют место 1—2 средних и, кроме того, периодически годовой ремонт пассаж. и годовое освидетельствование товарных вагонов (последнее, как и средний ремонт, обычно выполняется средствами вагонных депо и вагоноремонтных пунктов). Каждый из указанных видов ремонта имеет свою характеристику и объем работ, утверждаемый НКПС. Огромное значение З. р. в отношении безотказной работы подвижного состава на линии требует от з-дов как максимальной производительности, так и высококачественного выполнения ремонта с наименьшими затратами. То и другое обеспечивается внедрением организованного технолог. процесса (специализации бригад, взаимозаменяемости частей, введения градаций ремонтных размеров и рабочих чертежей), жестким выполнением техн. норм, четкой организацией производства, дальнейшим подъемом и расширением стахановского движения на ремонтных з-дах и неослабным наблюдением за качеством ремонта.
ЗАВОДСКОЕ ИСПЫТАНИЕ ПАРОВОЗА
проба паровоза в работе, производящаяся после окончания его ремонта на з-де. Испытываемый паровоз должен провести поезд расчетного максимального веса своевременно на расстояние не менее 50 км без обнаружения при этом каких-либо дефектов. Испытание маневровых паровозов производится путем обкатки их по заводским или станционным путям. З. и. п. производится под наблюдением и при участии инспектора— приемщика паровозов.
ЗАГЛУШКА СОЕДИНИТЕЛЬНЫХ РУКАВОВ
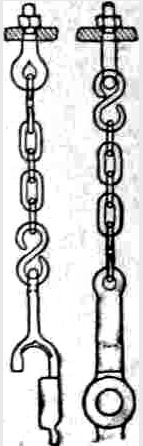 деталь тормозного оборудования, служащая для предохранения от попадания пыли в головку разъединенных соединительных рукавов. З. с. р. подвешивается на цепочке к буферному брусу. В настоящее время З. с. р. на вагоны не ставятся; они заменены специальными подвесками рукавов, одновременно играющими и роль заглушек.
ЗАДИРЫ
повреждения обработанных трущихся поверхностей изделия в виде местного срыва материала этих поверхностей. В подвижном составе З. являются следствием небрежного или неумелого ухода и ремонта и в большинстве случаев происходят от попадания на трущиеся поверхности песка, стружек, изгарков из дымовой коробки паровозов и т. д.; от недостаточной или плохого качества смазки; от неправильной обработки и пригонки, вызывающих неравномерное распределение давлений и нагрев трущихся поверхностей, и т. д.
ЗАДНЯЯ КРЫШКА ТОРМОЗНОГО ЦИЛИНДРА
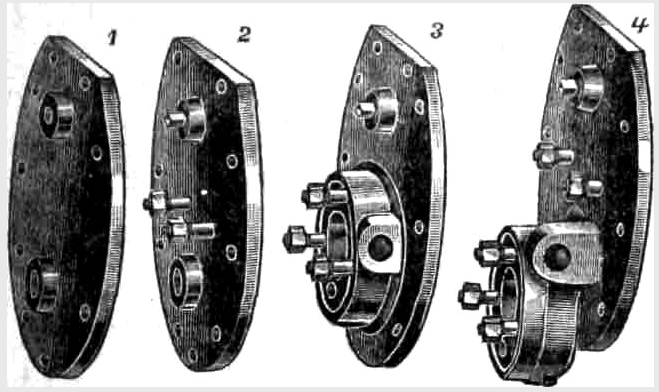 устанавливается со стороны рабочей камеры этого цилиндра.
В зависимости от расположения воздухораспределителей и устройства рычажной передачи на тормозной единице З. к. т. ц. изготовляются след. типов: обыкновенные или плоские — 1, для укрепления кронштейна мертвой точки — 2, для укрепления воздухораспределителя — 3, для укрепления кронштейна мертвой точки и воздухораспределителя — 4.
ЗАДНЯЯ РЕШЕТКА ТОПКИ
фасонный стальной или медный штампованный лист с отверстиями для укрепления в них концов дымогарных и жаровых труб. Задняя, или топочная, решетка соединена с потолочным и боковыми листами топки заклепочным швом. З. р. т. является ответственной частью топки; во время работы котла она находится под действием высокой темп-ры (около 800—1300°), служит опорой для большей части поверхности нагрева котла и требует к себе особенного внимания в отношении борьбы с отложением накипи. Перегрев решетки при загрязнении ее накипью ведет к течи дымогарных труб, вызывает трещины в самой решетке и может быть причиной взрыва котла.
ЗАЕДАНИЕ
ненормальное повышение сопротивления при движении одного тела в другом вследствие возникновения чрезмерного трения между соприкасающимися поверхностями этих тел. В подвижном составе причинами З. являются: небрежный или неумелый ремонт и уход, напр. тугая или косая посадка, загорание или недостаточность смазки, заржавление или попадание на трущиеся поверхности посторонних предметов, в частности грязи, несоответствие между собой твердости или коэффициентов расширения металлов трущихся поверхностей и т. д. При З. поворот или перемещение одного тела по отношению к другому становится затруднительным и даже невозможным при приложении незначительной силы (напр. от руки); громадные усилия, действующие в подвижном составе, обычно в состоянии преодолеть З., но лишь за счет выкрошивания металла, задиров и даже поломок частей.
ЗАЗЕМЛЕНИЕ
соединение какой-либо точки электр. цепи с землей. В установках сильного тока З. токопередающих цепей производится для улучшения условий их работы. З. расположенных по соседству с ними металл. частей служит для устранения опасности от поражения током служебного персонала или посторонних лиц (защитное З.). В установках постоянного тока (телеграф, трамвай и др.) З. служит также для использования земли в качестве обратного провода. В радиоустановках З. антенны является частью радиосети. З. осуществляется железным проводом, присоединяемым одним концом к заземляемой конструкции, другим—к металл. листу (или трубе), зарываемому в землю на глубину водоносного слоя. З. может получиться и случайно вследствие недостаточно тщательного монтажа электропроводящей сети (обрыв проводов и прикосновение оборвавшейся части к земле), случайного соединения токонесущего провода с землей и пр. Такое З. может привести к повреждению электр. установки или утечке тока.
ЗАКАЛКА
термическая обработка стали, увеличивающая ее твердость путем нагрева и быстрого охлаждения в воде, масле, расплавленном свинце, соляном растворе или другой жидкости, отчего она становится твердой и хрупкой. З. подвергается сталь с содержанием 0,5—1,5% углерода. Нормальные темп-ры З. для мягкой стали 850°, для более твердой, начиная с 0,9% углерода, 750°. Темп-pa нагрева для З. может быть определена при помощи тепловых пирометров, в к-рых предел измерения темп-ры равен 600—2000°. Нагревание стали перед З. производится в обыкновенных кузнечных горнах или в особых печах, отапливаемых нефтью, а иногда электроэнергией. В горнах производят нагрев простых инструментов: резцов, зубил, бородков; нагревание более сложных изделий производят в печах. При резком нагреве детали могут получиться трещины, а потому ее сначала подогревают, а затем нагревают. Нагревание ведут без соприкосновения с кислородом воздуха, не допуская, чтобы пламя "лизало" непосредственно нагреваемый предмет. Для охлаждения нагретого металла применяются ванны и охладительные смеси. Погружение детали в ванну производится быстро, причем избегают попадания брызг на не погруженные еще части детали, т. к. в них могут иметь место явления отпуска. Вода (или масло) ванны должна сохранять нужную темп-ру. Нек-рые жидкости, применяемые для З., дают: 1) сильную З. — холодная вода до 20°, вода с 2%-ной примесью серной, соляной или уксусной кислоты, примесью поваренной соли; 2) умеренную — нефть, мазут, разные растительные и минеральные масла, сало; 3) слабую — смесь хлористого бария и хлористого калия, хлористый натрий, смесь хлористого кальция и хлористого натрия. З. подвергаются и нек-рые сплавы.
ЗАКАЛКА РЕЛЬСОВ
термическая обработка головок рельсов для придания верхнему слою металла (толщиной 5—15 мм) большей стойкости против смятия и истирания. Рельс, имеющий при выходе из прокатных валков темп-ру около 900°, подвергается закалке либо путем погружения его головкой в воду или обрызгиванием головки водой, либо обдуванием ее увлажненным воздухом; после этого рельс охлаждается на воздухе. За счет теплоты всего рельса происходит так наз. отпуск закаленной части, понижающий ее хрупкость. З. р. производится либо по всей длине рельсов, либо только на концах (по 25—30 см). Применяется также закалка концов рельсов как уложенных в путь, так и находящихся на з-де путем нагревания их специальными газовыми горелками или электр. токами (индуктивный метод В. Вологдина и контактный — Н. Гевелинга). З. р. значительно увеличивает сроки их службы.