ЗАКАЛОЧНЫЕ ВАННЫ
железные баки, применяемые для охлаждения стали при закалке. Различают водяные и масляные З. в. Водяные З. в. изготовляются из листового железа, обычно 2—5-мм, соединенного заклепками или сваркой. Через дно ванны подводится вода с отводом сверху З. в. через выпускную трубу. Подогревается она змеевиком из железных трубок, через к-рый проходит пар. З. в. для соляных растворов представляют собой небольшие сосуды круглой или иной формы из 1,0—1,5-мм железа. Охлаждение закалочной жидкости осуществляется снаружи или внутри бака. Независимо от конструкции З. в. снабжаются металл. сеткой, предотвращающей падение закаливаемых изделий на дно. Измерение темп-ры воды производится переносным или прикрепленным к стенке З. в. термометром. Иногда применяют З. в. с притоком холодной и горячей воды, облегчающим получение любой темп-ры охлаждающей среды. Масляные З. в. в отношении конструкции сложнее водяных, т. к. в первых нагретое масло, уходя из З. в., охлаждается при помощи особых холодильников, а затем снова поступает в З. в. Масляные З. в. для мелких изделий такие же, как и водяные. Охлаждение масла внутри З. в. может осуществляться через медные змеевики или, если оно наружное, через стенки З. в. холодной проточной водой. Перемешивание масла производится сжатым воздухом. Иногда устанавливают сдвоенные З. в. с переносом изделия из воды в масло. Их основной недостаток — возможность попадания масла в воду и как следствие — не вполне однородная твердость на поверхности закаленных изделий.
ЗАКЛЕПКА
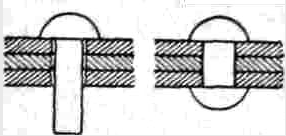 деталь для неразъемного соединения частей машин и сооружений, представляющая собой цилиндрический стержень, переходящий на одном конце в головку. В сделанные в соединяемых деталях отверстия вставляется в холодном или раскаленном виде стержень З., после чего выступающая его часть расплющивается, образуя вторую головку. В заводских условиях З. ставятся при помощи специальных электр. и гидравл. прессов.
ЗАКЛЕПОЧНЫЙ ШОВ
место глухого (неразъемного) соединения заклепками отдельных частей, чаще всего листов. Различают З. ш.:
1) прочно-плотные, применяемые для соединения листов паровых котлов;
2) плотные, соединяющие листы различных сосудов для жидкости и газов;
3) прочные для соединения частей из листов и профильной стали в металл. сооружениях.
В зависимости от характера соединения и расположения заклепок различают З. ш. с одиночным перерезыванием и с двойным перерезыванием. Котельные З. ш. с одиночным перерезыванием (по одной плоскости), образуемые наложением кромки одного листа на кромку другого (внахлестку), делятся на швы: одиночные с одним рядом заклепок, двойные с двумя (параллельными) рядами и тройные с тремя. рядами заклепок.
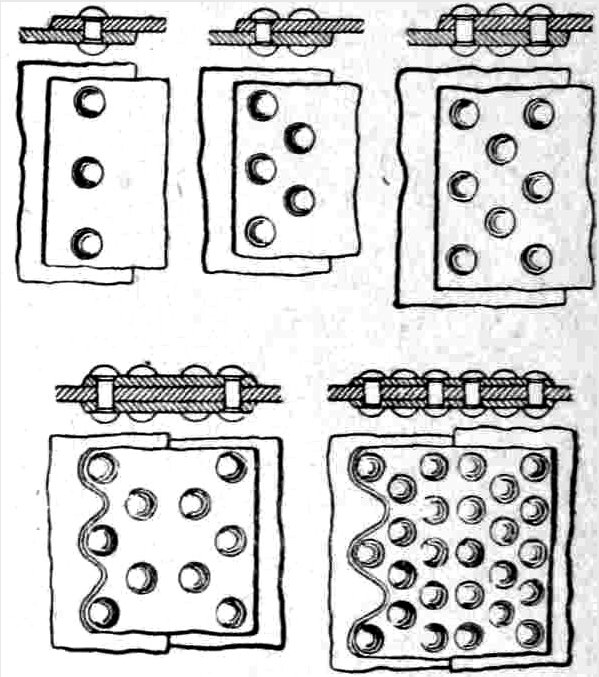
З. ш. с двойным перерезыванием (по двум плоскостям), получаемым благодаря применению двух накладок (внутренней и наружной) и приложению кромки одного листа к кромке другого (впритык), м.б. 1-, 2-, 3- и 4-рядные в зависимости от числа рядов заклепок, проходящих порознь через каждый из двух соединяемых листов. В паровозных котлах применяются З. ш.: а) двойные и тройные внахлестку для склепки барабанов между собой (поперечные швы); б) 2-, 3- и даже 4-рядные (паровозы ФД и ИС) впритык для продольных швов цилиндрической части; в) одиночные внахлестку для швов огневой коробки и двойные для швов кожуха топки.
ЗАКЛИНИВАНИЕ КОЛЕС
юз, явление, при к-ром колеса вагона или локомотива перестают вращаться во время торможения, несмотря на продолжающееся движение поезда. Причина З. к. — такое увеличение силы нажатия тормозных колодок, при к-ром тормозная сила превосходит силу сцепления колес с рельсами. Это увеличение вызывается: неисправностью воздухораспределителей (заедание поршней, неотпуск), неисправностью или плохой регулировкой рычажной передачи, недостаточным выходом штока поршня тормозного цилиндра, неправильным применением режимов торможения (напр. включение воздухораспределителей серии М у порожних вагонов на груженый режим), небрежным манипулированием тормозами со стороны машиниста и др. З. к. крайне вредно: оно резко уменьшает тормозную силу поезда, т. к. динамический коэффициент трения колес, скользящих по рельсам, всегда значительно меньше статического коэффициента сцепления колес заторможенных, но катящихся по рельсам. Кроме того, З. к. приводит к порче рельсов и колес; на последних при скольжении образуются лыски (ползуны), разрушительно действующие на путь. Для предупреждения З. к. необходимы: тщательный осмотр тормозов, своевременное устранение неисправностей воздухораспределителей и рычажной передачи и строгое соблюдение правил управления тормозами (не превышать зарядного давления сверх 5 am, соблюдать постепенную разрядку магистрали и т. д.). При экстренном торможении необходимо одновременно приводить в действие песочницу для увеличения при помощи песка коэффициента сцепления колес с рельсами и предотвращения тем самым З. к.
ЗАЛИВКА ПОДШИПНИКОВ
производится для уменьшения трения и предохранения от износа скользящих поверхностей подшипников, осей и валов. Материалом для З. п. служат специальные антифрикционные сплавы. К ним относятся так наз. баббиты — пластичная вязкая масса, в к-рой равномерно распределены твердые кристаллики, необходимые для обеспечения лучшего прилегания (приработки) трущихся поверхностей подшипника и шейки оси или вала. Баббиты, в к-рых основным элементом является олово, наз. оловянистыми. В настоящее время на жел.-дор. тр-те для З. п. подвижного состава получили широкое распространение баббиты на свинцовой основе, в к-рых содержится до 98% свинца и по 1% кальция и натрия (см. Баббит-кальций). Плавка баббита производится в специальных печах и особых железных тиглях, где его нагревают до 520—570° и в расплавленном состоянии заливают в специальные, заранее подогретые формы, к к-рым прикрепляются заливаемые подшипники. Оловянистые баббиты подогреваются до темп-ры 460—500°.
ЗАЛИВКА ПРОТИВОВЕСОВ
заполнение внутренней камеры стального противовеса расплавленным свинцом, имеющим больший удельный вес (11,2), нежели сталь (7,8). З. п. производится в тех случаях, когда вес сплошного стального противовеса недостаточен, что часто имеет место в товарных паровозах с малым диаметром движущих колес при больших массах, подлежащих уравновешиванию.
ЗАПАСНАЯ ЦЕПЬ (паровозная)
девятизвенная цепь длиной 1 237 мм из круглой стали с болтами (пробоями), гайками и шайбами на концах, служащая для соединения вагонов в случае обрыва винтовых стяжек. Болты вставляются в отверстия, имеющиеся в буферных брусьях, и закрепляются гайками. З. ц. хранятся на паровозе и включены в обязательный его инвентарь в количестве 3 шт.
ЗАПАСНЫЙ РЕЗЕРВУАР (тормозной)
помещается во всех системах автоматических воздушных тормозов на каждой тормозной единице и служит для хранения запаса сжатого воздуха, необходимого при торможении. Воздухораспределитель или тронной клапан сообщает З. р. с тормозным цилиндром. При отпуске тормоза З. р. разобщается от тормозного цилиндра, а израсходованная часть сжатого воздуха снова пополняется из магистрали через воздухораспределитель.
ЗАПРАВКА ПАРОВОЗА
подготовка паровоза к работе, производимая после промывки котла, после выхода паровоза из ремонта или когда его берут из запаса. Существует два основных метода З. п. — огневой и безогневой, или паровой. Огневая З. п. заключается в том, что котел паровоза наполняется водой до уровня 1/2 водомерного стекла, после чего на колосниковую решетку топки кладут дрова (стружки, щепу, хворост или другой горючий материал), разжигаемые старыми использованными концами или паклей, смоченными в мазуте. Поверх разгоревшихся дров забрасывают уголь, сначала мелкими порциями, потом более крупными. По мере усиления огня усиливается и нагревание воды. З. п. при таком способе продолжается от 3 до 5 час. Для ускорения процесса и во избежание наполнения депо дымом, не уходящим в трубы при плохой тяге, применяют искусственную тягу сифоном или вентиляторную. С целью устранения вредных напряжений в стенках котла при усиленном горении производится циркуляция котловой воды центробежными насосами до появления давления в котле 0,5—1 am. При искусственной тяге З. п. продолжается 1—1,5 часа. Для разжигания угля применяют иногда специальные огнеметы— газовые или нефтяные. Сущность безогневой (паровой) З. п. состоит в том, что котел прогревается паром при давлении 1,5 am в течение 5 — 15 мин., заполняется горячей водой темп-ры 120—130° до уровня низшего водопробного краника, после чего через спускные и нижние циркуляционные краны вводится пар, окончательно прогревающий воду и повышающий давление до 5—8 am. На колосниковую решетку предварительно забрасывается небольшой слой угля. Паровоз выезжает за ворота стойл депо, где огнеметом разжигается уголь. Безогневая З. п. требует от 45 мин. до 1 часа. Хотя этот метод требует специальной установки, но его техн. преимущества, большая экономия во времени и расходе топлива, а также значительное улучшение условий работы ремонтных бригад побуждают советские ж. д. итти по пути внедрения безогневой З. п., одновременно совершенствуя для небольших депо и методы огневой З. п.
ЗАПРЕССОВКА
соединение составных частей механизма прессовым давлением, гарантирующим надежную работу узла деталей. В паровозном х-ве, напр., З. соединяют паровозные и тендерные оси с колесными центрами и т. д. Правильная З. обеспечивается надлежащей тщательной отделкой сочленяемых поверхностей деталей с соблюдением установленного натяга и давления в процессе З. Для контроля натяга необходим точный измерительный инструмент: микрометрические скобы и специальные микрометрические нутромеры. Контроль давления осуществляется самозаписывающим прибором, соединенным с цилиндром и поршнем гидравл. пресса.