Раздел VI ВСПОМОГАТЕЛЬНОЕ ОБОРУДОВАНИЕ ПАРОВОЗА
§ 111. НАЗНАЧЕНИЕ И ТИПЫ УГЛЕПОДАТЧИКОВ
Углеподатчик предназначен для подачи угля нз угольного ящика тендера к топочному (шуровочному) отверстию котла и для разбрасывания угля по колосниковой решетке. Устанавливают углеподатчик на паровозах с большой площадью колосниковой решетки (6 м2 и выше), когда часовой расход угля составляет более 2500—3000 кг и ручное отопление становится непосильным.
Механическое отопление при помощи углеподатчика имеет следующие преимущества: облегчает труд паровозной бригады, обеспечивает непрерывную и равномерную подачу угля на колосниковую решетку, что улучшает сжигание топлива, позволяет подавать уголь в топку при закрытом топочном отверстии, не допуская холодный воздух в топку, дает возможность сжигать в топке паровоза до 8—10 т угля в 1 ч. Однако при механическом отоплении несколько увеличивается унос угольной мелочи из топки в трубу, а также повышается расход свежего пара, который потребляет паровая машина углеподатчика.
Механический углеподатчик установлен на паровозах Л, ЛВ, Еа, Ем, П36 и ФД. Кроме того, в порядке модернизации углеподатчиками оборудовано некоторое количество паровозов СО.
На паровозах Л, ЛВ, Еа, Ем и П36 установлен углеподатчик типа С-3, а на паровозах ФД — углеподатчик системы П. С. Рачкова, обладающий более высокой производительностью.
§112. УГЛЕПОДАТЧИК ТИПА С-3
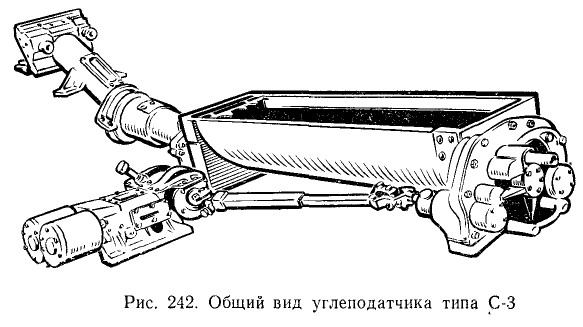
Углеподатчик типа С-3 (рис. 242), имеющий преимущественное распространение, состоит из следующих основных частей: паровой машины с приводом, редуктора, угольного корыта с конвейерным винтом, углепровода, состоящего из двух труб с конвейерными винтами, распределительной плиты и сопловой коробки, расположенных в топочном отверстии.
 На рис. 243 показана установка углеподатчика на паровозе Л. Паровая машина 19 при помощи вала 18 соединена с редуктором 17, который имеет две пары зубчатых колес. В корыте 1 установлен большой конвейерный винт 3, соединенный с валом редуктора.
Большой винт 3 универсальным шарниром соединен с промежуточным винтом 6, помещенным в телескопической трубе 7, которая дает возможность компенсировать изменение расстояния между паровозом и тендером. Концы трубы 7 сделаны в виде шаровых головок, одна из которых охватывает шаровую головку 5, прикрепленную к корыту, а другая входит в шаровую головку питающей трубы 8. Шаровые соединения труб позволяют трубопроводу свободно устанавливаться при повороте паровоза относительно тендера в кривой и при вертикальных колебаниях паровоза и тендера.
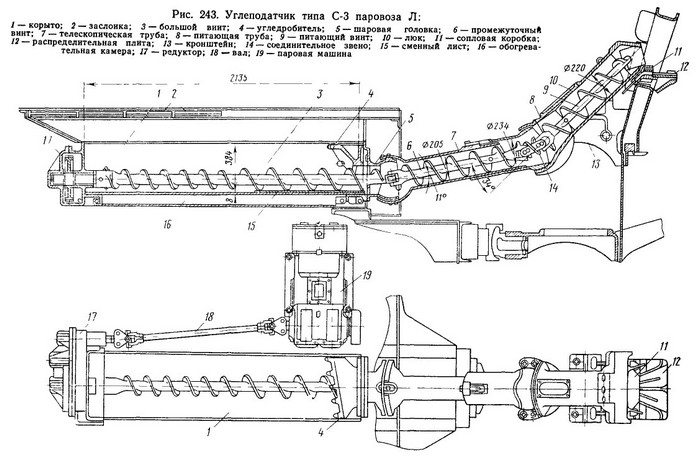 В трубе 8 расположен питающий винт 9, соединенный при помощи звена 14, имеющего двойной универсальный шарнир, с винтом 6. Труба 8 имеет с боков приливы, которыми она прикреплена к кронштейну 13, установленному на лобовом листе кожуха, и люк 10 для осмотра конвейерного винта. Кроме того, верхняя расширенная часть питающей трубы (головка) прикреплена к лобовому листу кожуха. Суммарный зазор в шаровых соединениях углепровода составляет 3 мм, а между телескопической трубой в самом узком месте и витками промежуточного винта — 17 мм. Для предотвращения смерзания угля в углепроводе на телескопической трубе 7 устанавливают кожух и между ним и трубой пропускают пар.
В топочном отверстии установлена сопловая коробка 11, которая болтами прикреплена к лапам питающей трубы. К сопловой коробке крепят распределительную плиту 12. Для размельчения крупных кусков угля перед поступлением в углепровод в передней части корыта установлен угледробптель 4. Снаружи корыта приварен кожух, образующий обогревательную камеру 16, куда подводится пар, отработавший в машине углеподатчика. Такой обогрев предотвращает смерзание угля в корыте зимой.
Над корытом имеются выдвижные заслонки 2, которые сдвигают по мере расхода угля на тендере. Корыто изготовлено из листовой стали толщиной 8 мм. В передней части корыта дополнительно поставлен сменный лист 15, предохраняющий корыто от быстрого износа.
§ 113. ПАРОВАЯ МАШИНА УГЛЕПОДАТЧИКА
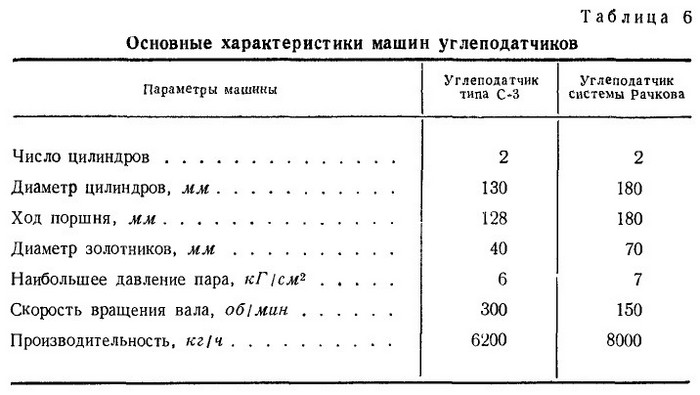
Для приведения в движение конвейерных винтов углеподатчик имеет паровую двухцилиндровую машину (рис. 244, табл. 6) простого действия с постоянным наполнением (отсечкой), равным 0,9.
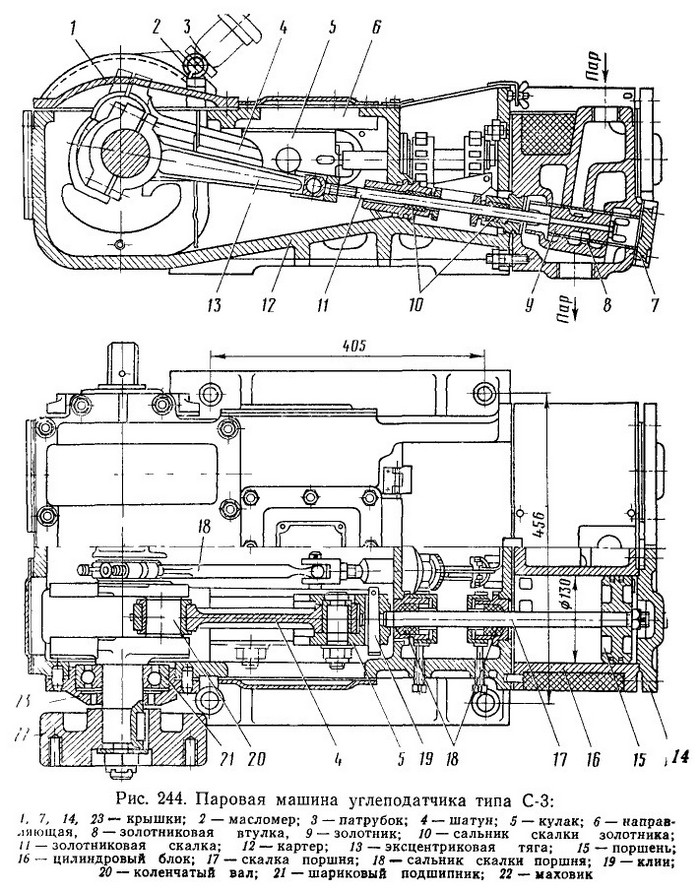 Цилиндры машины углеподатчика типа С-3 отлиты вместе с золотниковыми камерами в виде чугунного блока. Снаружи цилиндры закрыты крышками 14. В цилиндре установлен поршень 15, соединенный скалкой 17 с кулаком 5. В золотниковую камеру, расположенную наклонно, запрессована втулка 8 и установлен цилиндрический золотник 9, соединенный скалкой 11 с эксцентриковой тягой. Золотниковые камеры снаружи также закрыты крышками 7.
 Цилиндровый блок при помощи болтов соединен с чугунным картером 12, в котором помещены коленчатый вал, движущий и парораспределительный механизмы машины. Коленчатый вал 20 установлен на двух однорядных шариковых подшипниках 21, расположенных в крышках 23, прикрепленных к картеру. На один конец вала насажен маховик 22, обеспечивающий равномерную работу паровой машины. Другой конец вала имеет квадрат для соединения с шарниром передаточного вала.
Коленчатый вал, откованный из стали марки 40, имеет два кривошипа (колена), расположенных под углом 90°. На шейки кривошипов надевают головки шатунов 4, состоящие из двух половинок, соединенных болтами. Для уравновешивания мотылей вала и головок шатунов к валу прикреплены противовесы. Шатун своей передней головкой соединен с кулаком 5, установленным в направляющих 6. Одновременно кулак при помощи клина 19 соединен со скалкой поршня.
На коленчатом валу имеются две эксцентричные шейки, на которые надеты эксцентриковые тяги 13, соединенные при помощи валиков и вилок с золотниковыми скалками 11. Скалка соединена с вилкой при помощи резьбы и закреплена гайкой, что дает возможность производить регулировку парораспределения.
Движущий и парораспределительный механизмы и подшипники вала смазываются маслом, которое заливают в картер через патрубок 3, установленный па крышке 1. Между цилиндровым блоком и картером образуется сальниковая камера, в которой расположены сальники 10 и 18, предохраняющие скалки поршней и золотников от утечки масла из картера и пропуска пара из цилиндров. Масло в картере замеряют масломером 2, который пропущен через крышку 1. В нижней части картера имеется отверстие с пробкой, через которое удаляют отработавшее масло.
Поршень цилиндра имеет чугунный диск с двумя чугунными уплотняющими кольцами с косым замком. Скалка поршня изготовлена из стали марки 40Х. Поршень посажен на конус скалки и укреплен корончатой гайкой.
Золотник изготовлен из чугуна, на каждом диске его поставлено по два уплотняющих чугунных кольца. Он насажен на шток и закреплен корончатой гайкой.
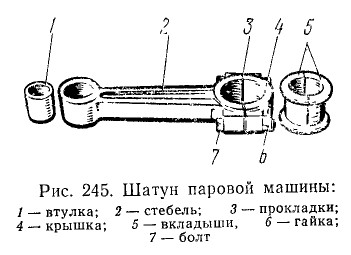 Шатун (рис. 245) вы штампован из стали марки Ст5. Головка шатуна, соединяемая с коленчатым валом, разъемная, она имеет крышку 4, которая прикреплена к шатуну при помощи двух болтов 7 и гаек 6. В этой головке установлены два бронзовых вкладыша 5, залитых баббитом. Головка шатуна, соединяемая с кулаком, имеет бронзовую запрессованную втулку 1. Между шатуном и крышкой ставят прокладки 3, служащие для регулировки зазора по мере износа баббитовой заливки вкладышей.
Эксцентриковая тйга также изготовлена штамповкой и имеет в разъемной головке бронзовые вкладыши, а в другой — запрессованную бронзовую втулку. Рабочий ход машины (при подаче угля в топку) происходит при внутреннем впуске пара через золотник. При обратном же ходе машины золотник работает с наружным впуском.
Пуск машины углеподатчика производят при помощи вентиля, установленного в будке машиниста на паропроводе, идущем к машине.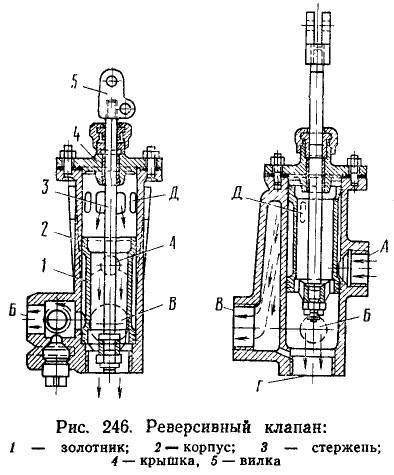 Для перемены хода машины на паропроводе (на тендере) усыновлен реверсивный клапан (рис. 246). В корпусе 2 реверсивного клапана помещен золотник J с уплотняющими кольцами. Золотник насажен на стержень 3 и укреплен гайкой. Стержень проходит через крышку 4, имеющую сальниковое уплотнение. На конце стержня укреплена вилка 5, к которой присоединена рукоятка, служащая для перемещения золотинка. Когда золотник при помощи рукоятки опущен вниз, пар из трубопровода входит в отверстие А, проходит снаружи золотника, попадает в отверстие Б и направляется в золотниковые камеры цилиндров машины. Отработавший пар из машины входит в отверстие В, затем через окна Д попадает в центральную полость золотника и через отверстие Г по трубопроводу идет к камере обогрева корыта. Это положение золотника реверсивного клапана соответствует рабочему ходу машины для подачи угля в топку.
При верхнем положении золотника пар через отверстие А проходит снаружи золотника в окна Д и далее по приливу в отверстие В.
Отработавший пар из машины входит в отверстие Б и затем выходит из реверсивного клапана через отверстие Г. При таком положении золотника реверсивного клапана машина углеподатчика будет работать на задний ход.
Для предотвращения перегрузки машины на ее паропроводе устанавливают предохранительный клапан, который при давлении 6,5 кГ/см2 выпускает излишек пара в атмосферу. В этом же корпусе расположен и конденсационный клапан, через который удаляется скопляющийся во время работы машины конденсат.
В летнее время отработавший пар направляется не в камеру обогрева корыта, а прямо в маслоотделитель, расположенный на тендере.
§ 114. РЕДУКТОР, КОНВЕЙЕРНЫЕ ВИНТЫ
Редуктор предназначен для уменьшения числа оборотов, которые передаются от машины углеподатчика к конвейерным винтам. Если машина делает 300 об!мин, то благодаря наличию редуктора конвейерный винт делает только 22 об/мин.
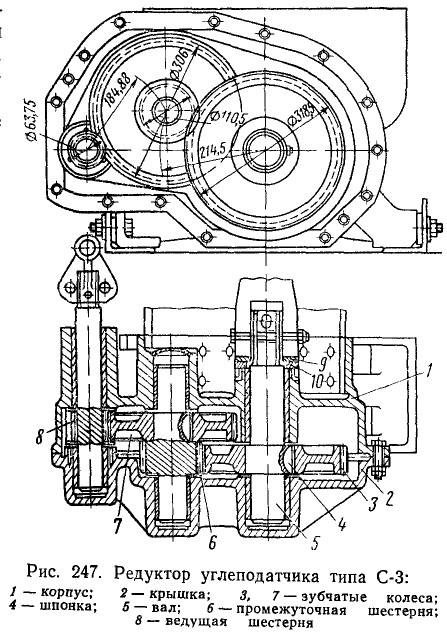 В стальном корпусе 1 редуктора углеподатчика типа С-3 (рис. 247), прикрепленном, болтами к корыту и закрытом чугунной крышкой 2, установлены две пары зубчатых колес. Малая ведущая шестерня 8, сидящая на валу, соединенном приводным валом с коленчатым валом машины, находится в зацеплении с большим зубчатым колесом 7, насаженным на вал промежуточной малой шестерни 6, которая находится в зацеплении с другим большим зубчатым колесом 3, насаженным на вал 5, соединенный с большим конвейерным винтом углеподатчика. Цапфы валов шестерен и зубчатых колес установлены в бронзовых втулках, запрессованных в корпус и крышку редуктора.
Шестерни и зубчатые колеса изготовлены из стали марки 40Х. Для удержания зубчатых колес на валах поставлены сегментные шпонки 4. На конец вала 5, обращенный к корыту, надеты упорные шайбы, изготовленные из твердой марганцовистой стали, предназначенные для восприятия осевого усилия от конвейерного винта.
Смазывание шестерен, зубчатых колес и бронзовых втулок производится осевым маслом марки Л, которое заливают в корпус редуктора по трубке, ввернутой в отверстие в торце редуктора. К длинной втулке вала ведущей шестерни 8 масло подается отдельно по трубке из трехкамерной масленки, установленной на тендере.
Конвейерные винты углеподатчика типа С-3 имеют различный диаметр и шаг витков. Большой конвейерный винт паровоза Л длиной более 2200 мм, имеет 12 витков, из которых 6,5 (задних) имеют диаметр 151 мм при шаге 151 мм, а 5,5 (передних) имеют диаметр 177 мм при шаге 203 мм. У промежуточного конвейерного винта половина витка (со стороны тендера) сделана диаметром 216 мм, а остальные 5,5 витка— диаметром 188 мм с шагом '' льи. Питающий конвейерный винт имеет первый виток диаметром 240 мм, который затем на длине полутора витков переходит в диаметр 200 мм. Последний виток винта, выходящий к топочному отверстию, срезан и сходит к стержню. Большой конвейерный винт паровоза П36 имеет те же диаметры и шаги, однако длина его равна примерно 3750 мм, он имеет 22 витка.
Из приведенных размеров конвейерных винтов видно, что диаметр и шаг витков увеличиваются в направлении движения угля к топке. Это дает возможность обеспечить непрерывность транспортировки угля и избежать его спрессовывания в трубах.
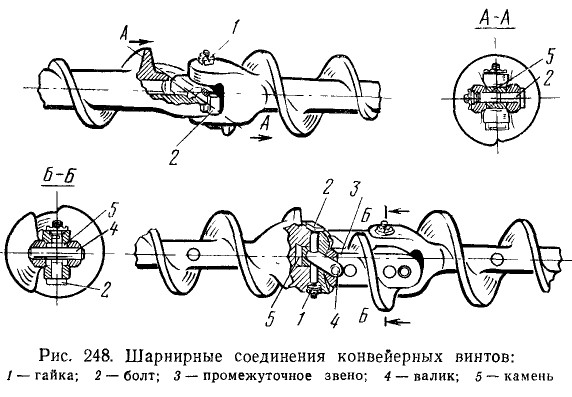 Винты соединены между собой при помощи универсальных шарниров. Шарнирное соединение большого и промежуточного конвейерных винтов (рис. 248 верхний) имеет камень 5 с двумя перпендикулярными, относительно смещенными отверстиями. В каждое из этих отверстий камня закладывают болт 2, пропущенный через проушины вилки винта. Болт укреплен корончатой гайкой 1 и шплинтом.
Шарнир между промежуточным и питающим конвейерными винтами (рис. 248 нижний) имеет промежуточное звено 3 с полувитком. На концах звена имеются вилки, между проушинами которых ставят камень 5. В отверстия проушин вилки и камня вставлен валик 4. К вилке промежуточного звена присоединена вилка винта при помощи болта 2, который проходит через отверстие камня и валика. Конвейерные винты отлиты из стали марки 25ЛП; детали универсальных шарниров изготовлены из износостойкой хромистой стали марки 40Х.
§ 115. СОПЛОВАЯ КОРОБКА И РАСПРЕДЕЛИТЕЛЬНАЯ ПЛИТА
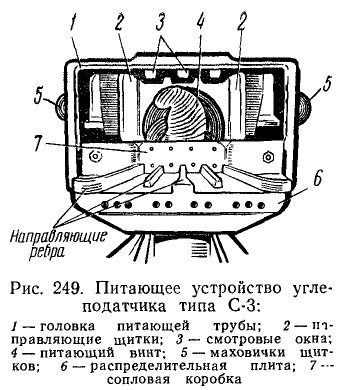 Головка питающей трубы 1 (рис. 249) и питающий винт 4 подходят вплотную к топочному отверстию. Ниже питающего винта установлена сопловая коробка 7 и к ней прикреплена распределительная плита 6.
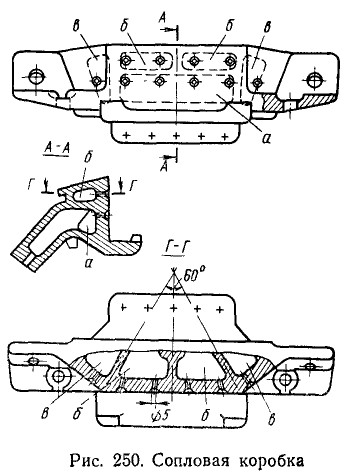
Сопловая коробка (рис. 250) представляет собой чугунную отливку, в которой имеется пять камер. Нижняя камера а имеет четыре сопла, две верхние камеры б — по два сопла и две боковые камеры в — по одному соплу в каждой. Сопла поставлены сменные, на резьбе. Диаметр сопел 5 мм и расположены они под различными углами к продольной оси топки. В каждой камере в нижней части сопловой коробки имеется резьбовое отверстие, к которому присоединяют паровую трубку Уголь, подаваемый питающим винтом на распределительную плиту, сдувается на колосниковую решетку струями пара, выхо: дящими из сопел. Каждая группа сопел предназначена для подачи угля на определенный участок колосниковой решетки: сопла нижней камеры а подают уголь на переднюю и центральную части решетки, сопла верхних камер б — в левый и правый передние углы, сопла боковых камер в — в задние углы топки.
Распределительная плита 6 (см. рис. 249) расположена впереди сопловой коробки; сверху плита имеет направляющие ребра, а в нижней части — отверстия для прохода воздуха, поступающего через топочное отверстие.
В головке питающей трубы установлены два направляющих щитка 2, положение которых регулируется маховичками 5. При помощи щитков можно изменять интенсивность подачи угля на правую или левую сторону колосниковой решетки.
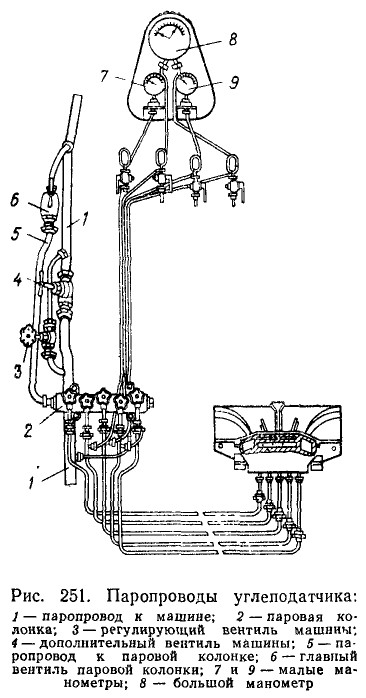
 Пар к сопловой коробке и к машине углеподатчика отбирается от пароразборной колонки. От основного паропровода 1 (рис. 251), идущего к машине, сделан паропровод 5 к паровой колонке 2, на котором поставлен вентиль 6.
На паровой колонке установлены пять вентилей, от которых, идут паропроводы к камерам сопловой коробки. Для определения давления пара, поступающего в камеры сопловой коробки, в будке машиниста установлены три манометра. Большой манометр 8 имеет две стрелки — черную и красную. Черная стрелка показывает давление в нижней камере а сопловой коробки, а красная — в паропроводе паровой машины. Левый манометр 7 контролирует давление в левой верхней камере б сопловой коробки, а правый 9 — в правой верхней камере б. Трубки манометров соединены с соответствующими паропроводами. Давление в камерах сопловой коробки (см. рис. 250) поддерживается в следующих пределах: в камере а — 0,6—1,2 кГ/см2, в камерах б—1,0—1,8 и в камерах в — 0,5 —0,7 кГ/см2.
Для регулирования подачи пара в машину имеются регулирующий вентиль 3 и дополнительный вентиль 4. Паропровод к машине между паровозом и тендером сделан шарнирным, с шаровыми соединениями.
Для уменьшения уноса топлива в настоящее время на паровозах с механическим отоплением применяют приспособление для смачивания угля смесью воды и пара. В этом приспособлении отбор пара производится от паровой колонки углеподатчика, а отбор воды — от водяной колонки. В зиМнее время используется только пар. Водяная и паровая трубки приспособления соединены в одну трубку, к которой присоединен гибкий шланг. В крышке окна задней телескопической трубы углепровода сделано отверстие и приварен штуцер, с которым соединен гибкий шланг. На водяной и паровой трубках установлены вентили. Одновременно со смачиванием угля производят прогрев углепровода и шаровых соединений, чем предотвращается также смерзание угля.
 Углеподатчик системы Рачкова, имеющий небольшое распространение, устроен следующим образом. На тендере установлено корыто, в котором расположен большой конвейерный винт. К корыту прикреплена шаровая головка, соединенная с углепроводом — телескопической трубой, состоящей из двух частей, входящих одна в другую.
В телескопической трубе расположен малый конвейерный винт, соединенный с большим винтом шарниром. У топочного отверстия укреплена головка, куда выходит углепровод. В топочном отверстии установлена распределительная плита, на которую конвейерным винтом подается уголь, и паровая сопловая коробка, разбрасывающая уголь по колосниковой решетке.
Конвейерные винты приводятся во вращение установленной на тендере паровой машиной, которая посредством вала с шарнирами соединена с шестерней редуктора, прикрепленного к заднему торцу корыта. Вал зубчатого колеса редуктора соединен с большим конвейерным винтом углеподатчика. Уголь из ящика тендера ссыпается в корыто углеподатчика через отверстие, имеющееся в верхней части корыта, захватывается конвейерным винтом и подается на распределительную плиту.
§ 116. УХОД ЗА УГЛЕПОДАТЧИКОМ
Перед каждой поездкой, а также по прибытии в депо необходимо осматривать и проверять работу углеподатчика. Перед выездом проверяют уровень масла в картере машины углеподатчика, спускают скопившуюся в нем воду, добавляют масло до установленного уровня. Если замечена утечка масла через неплотности в крышках, следует заменить поврежденные прокладки и подтянуть ослабшие болты и гайки. Заливают также масленку, подающую масло в цилиндры машины, в редуктор и масленку, подводящую масло к подшипникам и шарнирам вала.
Проверяют работу сопловой коробки и регулировку дутья. Необходимо убедиться, что пар выходит через каждое сопло, и проследить направление струи пара. Дутье сопел проверяют поочередным открытием вентилей паровой колонки. Если сопла засорились, их прочищают проволокой диаметром 2,5—3,0 мм.
Для пуска машины углеподатчика рукоятку реверсивного клапана переводят из среднего положения вниз (передний ход), после чего медленно открывают пусковой вентиль, чтобы прогреть паропровод и удалить конденсат. В случае пропуска сальников паровой машины их нужно подтянуть, а при невозможности устранения пропуска— сменить набивку.
Надлежит проверить работу углеподатчика вхолостую, без подачи угля (при закрытых заслонках), и убедиться, что машина работает исправно. Без загрузки углеподатчик должен работать при давлении пара не более 0,5 кГ1см2. После этого можно открыть заслонки для загрузки корыта углеподатчика углем и пустить в ход машину. Когда уголь дойдет до распределительной плиты, машину останавливают и рукоятку реверсивного клапана ставят в среднее положение.
Перед набором угля на тендер помощник машиниста должен закрыть все заслонки, чтобы уголь не попал в корыто и не спрессовался там. При загрузке угля на тендер нужно следить, чтобы с углем не попали посторонние предметы, которые могут повредить винты. Если обнаружится, что в корыто углеподатчика попал посторонний предмет или крупный кусок породы, что можно определить по уменьшению числа оборотов машины и по повышению давления до сработки предохранительного клапана на паропроводе, нужно машине дать задний ход, затем переключить несколько раз машину на передний и задний ход, пока посторонний предмет не пройдет по конвейеру. Если этим не удастся восстановить нормальную работу углеподатчика, необходимо принять меры к удалению постороннего предмета из корыта.
Углеподатчиком пользуются только в пути следования и включают его в работу через 1—2 мин после открытия регуляторного клапана. В нормальных условиях отопления паровая машина должна работать при давлении 1,5—3 кГ/см2. Не рекомендуется пользоваться углеподатчиком во время стоянок, а также при движении поезда по спуску с закрытым регулятором. В этих случаях отопление ведут ручным способом.
Прежде чем остановить углеподатчик перед прибытием в основное и оборотное депо, нужно закрыть все заслонки угольного ящика, чтобы к моменту выключения углеподатчика в корыте и транспортирующих трубах не было угля. Это даст возможность проверить работу углеподатчика вхолостую, а также предотвратить смерзание угля в зимнее время.
При работе углеподатчика в зимних условиях следят за тем, чтобы исправно действовала система прогрева корыта и прибор для смачивания угля. Нельзя допускать замораживания угля ни в одном из звеньев конвейера, так как это приведет к изгибу и излому конвейерных винтов. Во время длительных стоянок машину углеподатчика нужно держать на прогреве, поставив реверсивный клапан в среднее положение, слегка приоткрыть пусковой вентиль машины, поддерживая давление не более 0,5 кГ1см2. В сильные морозы, чтобы предохранить паровые трубки сопловых камер от замораживания, оставляют слабое дутье из всех сопел. Перед длительной стоянкой зимой рекомендуется также закрыть заслонки и прогнать весь уголь из корыта в топку. При наборе воды в тендер зимой нельзя допускать ее попадания в корыто углеподатчика.
§ 118. СМАЗОЧНЫЕ МАТЕРИАЛЫ, ПРИМЕНЯЕМЫЕ НА ПАРОВОЗАХ
Как известно, многие части механизмов паровоза работают с трением. Трущиеся поверхности, даже тщательно обработанных деталей, всегда имеют шероховатости. Грубо обработанные детали имеют более крупные впадины и выступы, а отшлифованные или отполированные — значительно меньшие неровности.
При перемещении одной детали механизма по другой шероховатость соприкасающихся поверхностей создает сопротивление, которое называется трением. Чем грубее обработаны эти поверхности и чем с большей силой они прижаты друг к другу, тем большая возникает сила сопротивления, т. е. сила трения. Чтобы преодолеть силу трения, возникающую в деталях механизмов, агрегатов и машин при их работе, нужно затратить энергию. Кроме того, в результате трения соприкасающиеся детали подвергаются износу и нагреву.
Для облегчения работы машин и предохранения трущихся деталей от ненормального износа и повреждения применяют различные смазочные материалы, которые по своему происхождению разделяют на растительные, животные и минеральные. Растительные масла и животные жиры в чистом виде в настоящее время на железнодорожном транспорте не используют, их применяют лишь для приготовления так называемой консистентной (сгущенной) смазки в качестве ее составных частей. Основным смазочным материалом являются минеральные масла. Для смазывания трущихся деталей паровоза применяют следующие жидкие смазки:
осевые масла марок Л и 3, используемые для смазывания подшипников парораспределительного механизма, подшипников дышлового механизма, приспособленных под жидкую смазку, букс с подшипниками скольжения. Осевое масло представляет собой продукт перегонки нефти. Зимнее осевое масло марки 3 имеет в два раза меньшую условную вязкость, чем летнее маски Л. Температура застывания для масла марки Л — минус 15°С, а для масла марки 3 — минус 40°С. Подача осевого масла на смазываемые поверхности обычно производится через польстеры, подбивку, фитили или под давлением от пресс-масленки:
цилиндровые масла, применяемые для смазывания цилиндров и золотников, поршневых и золотниковых сальников, машины углеподатчика и паровой части насоса. Цилиндровые масла вырабатывают нескольких марок. Цилиндровое масло марки 52 применяют на паровозах, работающих с высокой температурой перегрева пара (Л, Л В, ФД, СО и П36), а цилиндровое масло 38 и вапор Орского завода — на всех остальных паровозах с перегревом пара.
Температура вспышки цилиндрового масла 52 равна 310°С, масла 38 — 300°С и масла 24 — 240°С. Условная вязкость цилиндровых масел в зависимости от марки бывает в пределах 3,0—8,5° (при температуре 100°С). Цилиндровые масла не должны образовывать нагара на стенках цилиндров, поршней и золотников, который повышает износ поршневых и золотниковых колец.
Турбонасос водоподогревателя смазывают турбинным маслом 22 (Л), а насос горячей воды — цилиндровым маслом 24, 38 или 52. Части движущего механизма машины углеподатчика смазывают индустриальным маслом 45, которое заливают в картер машины. Редуктор углеподатчика смазывают зимой индустриальным маслом 45, а летом солидолом УС-2. Для смазывания машины углеподатчика, работающей насыщенным паром, применяют цилиндровое масло 24.
консистентные смазки, используемые на паровозах, представляют собой минеральные масла, смешанные с загущающими веществами. Цвет консистентных смазок различен — от светло-желтого до темно-коричневого.
На паровозах применяют следующие виды консистентных смазок:
- твердую смазку ЖД-1 для смазывания дышловых подшипников с плавающими втулками и разрезных дышловых подшипников, приспособленных под использование твердой смазки. В зимнее время года для этих целей применяют смазку ЖДСК;
- твердую смазку ЖБ, служащую для смазывания букс паровозов ФД, приспособленных под твердую смазку. Смазку ЖД-1 выдают в виде расфасованных свечей, а смазку ЖБ — в виде брусков по форме подбуксовой коробки.
Кроме твердых консистентных смазок, применяют мазеобразную консистентную кулисную смазку ЖК — для смазывания валиков кулисного и парораспределительного механизмов, подшипников, приспособленных под мазеобразную смазку, торцов и направляющих букс, работающих на твердой смазке, опор топок, рессорного подвешивания паровозов ФД, Л и т. д. Кулисную мазеобразную смазку приготовляют из индустриальною масла и специального мыла.
Консистентную смазку подают на трущиеся поверхности через масленки, имеющие обратные клапаны, при помощи ручного пресса. Для смазывания роликовых букс движущих и бегунковых осей, приспособленных под жидкую смазку, применяют круглогодично авиационное масло МС-20 или автолы АКп-10, АСп-10 и АС-10.
В качестве консистентной смазки для роликовых букс бегунковых, поддерживающих, а также тендерных осей используют железнодорожную смазку 1-ЛЗ. Такая смазка имеет вид однородной маслянистой мази, от светло-желтого до коричневого цвета Консистентную смазку 1-ЛЗ применяют также для смазывания дышловых роликоподшипников паровоза ПЗб. Смазывание игольчатых подшипников производят жировым солидолом марок УС-2 (Л) и УС-3 (Т).
§ 119. СМАЗОЧНЫЕ ПРИБОРЫ
Для подачи смазки к цилиндрам и золотникам паровой машины, машине углеподатчика, насосам и другим вспомогательным устройствам на паровозе устанавливают смазочные приборы.
На всех паровозах с перегревом пара для подачи смазки к трущимся частям паровой машины, а при централизованной смазке и к буксам устанавливают пресс-масленки, представляющие собой многоцилиндровый масляный насос, который нагнетает смазку под давлением к трущимся частям. На паровозах устанавливают восьмиотводные и четырнадцатиотводные пресс-масленки.
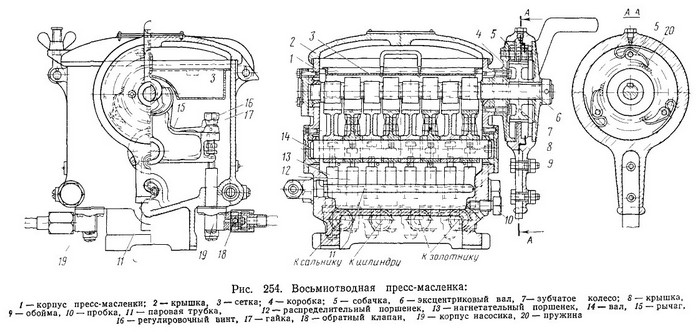 Восьмиотводная пресс-масленка (рис. 254), установленная на Э, СО, Су и других паровозах, имеет чугунный корпус 1, служащий резервуаром для смазочного масла, который закрыт крышкой 2. В нижней части корпуса установлены двухпоршневые насосики. Каждый насосик состоит из корпуса 19, распределительного поршенька 12 и нагнетательного поршенька 13. Поршеньки приводятся в движение при помощи рычагов (коромысел) 15, насаженных на вал 14. Каждый рычаг вверху имеет вилку, которой он охватывает эксцентриковый вал 6. На концах рычага имеются небольшие вилки, которыми захватываются головки поршеньков 12 и 13. При вращении эксцентрикового вала рычаги 15 получают качательное движение от эксцентриков, расположенных на валу против каждого рычага, и таким образом приводят в движение поршеньки насосов.
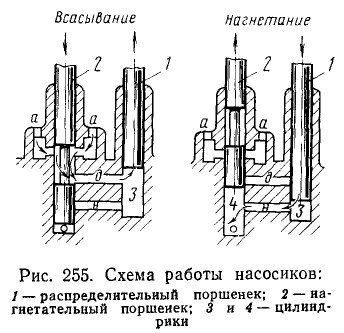 Работа поршеньков насоса протекает следующим образом. При всасывании распределительный поршенек 1 (рис. 255) поднимается вверх, засасывая масло из резервуара пресс-масленки, по каналу д. Нагнетательный поршенек 2 в это время опущен вниз таким образом, что своей заточкой соединяет канал д через цилиндрик 4 с отверстиями а, выходящими в резервуар пресс-масленки. Одновременно нагнетательный поршенек своей нижней частью перекрывает канал н, отключая его от отверстия, соединенного с маслопроводом. Далее распределительный поршенек 1 движется вниз, а нагнетательный поршенек 2 — вверх, что дает возможность маслу из цилиндрика 3 по каналу н пройти в цилиндрик 4. Следующим ходом нагнетательного поршенька вниз масло нагнетается в маслопровод.
Для регулирования количества подаваемой смазки на концах рычагов 15 (см. рис. 254), связанных с распределительными поршеньками, имеются регулировочные винты 16, которыми можно изменять ход поршеньков. Максимальная подача смазки будет при полностью завернутом винте. Для уменьшения подачи смазки регулировочный винт нужно вывертывать. Отрегулированные винты закрепляют гайкой 17. Наибольшая подача смазки этой пресс-масленкой за 100 оборотов эксцентрикового вала и при рабочем ходе распределительного поршенька, равном 10 мм, составляет: одним выходом 32 см3, а всеми выходами 256 см3. На выходе смазки из каждого насосика установлен шариковый обратный клапан 18.
Для приведения во вращение эксцентрикового вала на конце его установлен храповой механизм. Он имеет зубчатое (храповое) колесо 7, насаженное со шпонкой на эксцентриковом валу и расположенное в коробке 4 и обойме 9. Коробка 4 прикреплена болтами к корпусу пресс-масленки. В коробке и обойме по окружности зубчатого колеса установлены на осях собачки 5, которые пружинами 20 прижимаются к зубчатому колесу. Обойма имеет хвостовик, к которому присоединен рычаг привода пресс-масленки. Снаружи обойма закрыта крышкой 8. На вал наса-женд рукоятка для вращения его вручную.
При повороте вала при помощи привода три собачки, укрепленные в обойме, упираются в зубчатое колесо 7 и поворачивают его вместе с валом. В это время другие три собачки, прикрепленные к коробке, вхолостую проходят по зубчатому колесу. При обратном ходе собачки, укрепленные в обойме, работают вхолостую, а собачки коробки упираются в зубчатое колесо, предотвращая его вращение в обратную сторону.
Для очистки заливаемого в пресс-масленку масла в ней установлена сетка 3. В нижней части корпуса установлена паровая трубка 11, служащая для прогрева масла в зимнее время. Для лучшего прогрева паровая трубка 11 дважды проходит в корпусе пресс-масленки. Для спуска из резервуара масленки скопившейся воды имеется отверстие с пробкой 10.
Из восьми отводов пресс-масленки четыре служат для подачи смазки к золотникам, два — к цилиндрам и два — к задним поршневым сальникам.
Пресс-масленка паровозов Л, ЛВ, П36 и ФД имеет конструкцию, отличную от описанной выше пресс-масленки. Она бывает восьмиотводная и четырнадцатиотводная. На этих паровозах ввиду наличия большого количества точек смазывания установлено по две пресс-масленки: одна, заправляемая цилиндровым маслом (для смазывания золотников, цилиндров и сальников), и другая, заправляемая осевым маслом (для смазывания букс).
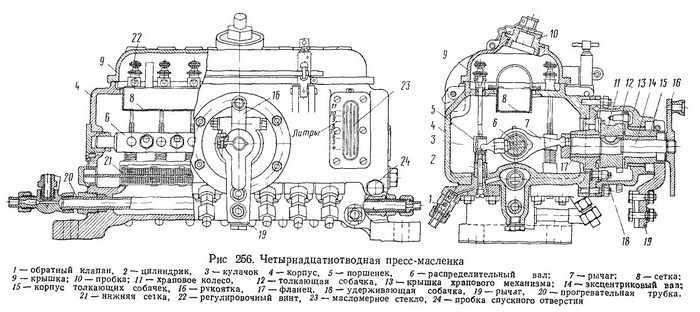 На рис. 256 показана четырнадцатиотводная пресс-масленка. В дне корпуса 4 пресс-масленки установлены в два ряда четырнадцать однопоршневых насосиков, каждый из которых состоит из цилиндрика 2, прикрепленного шпильками к корпусу, и поршенька 5. В верхней части поршенек имеет утолщение с углублением, куда входит шаровой палец кулачка 3, укрепленного на распределительном валу 6. Стержень поршенька проходит через отверстие к верхней стенке корпуса пресс-масленки, где установлен регулировочный винт 22. На поршенек с обеих сторон утолщенной части надеты пружины. Распределительный вал б, установленный во фланцах, прикрепленных к торцовым стенкам корпуса, получает качательное движение и перемещение вдоль оси от храпового механизма через рычаг 7, насаженный на вал. При помощи кулачков 3 это движение передается поршеньком.
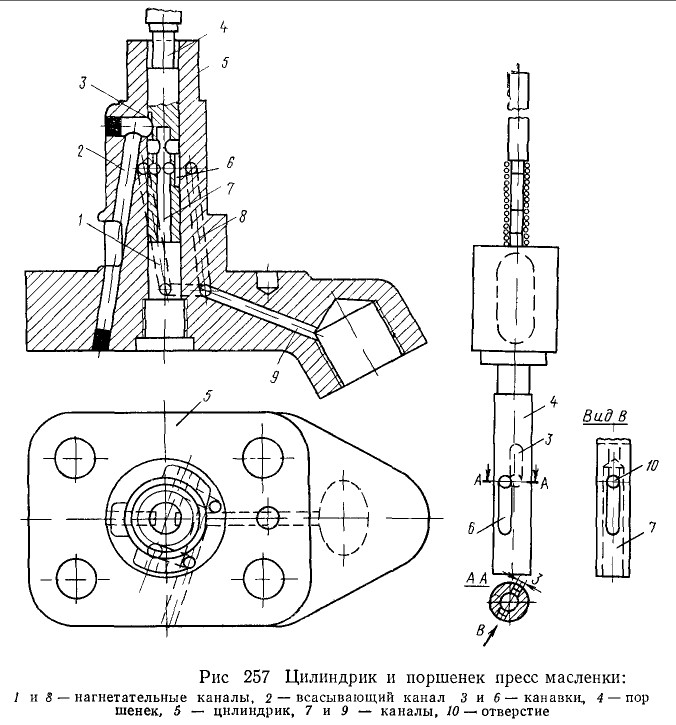 В цилиндрике 5 насосика (рис. 257) просверлены: всасывающий канал 2, сообщенный с резервуаром пресс-масленки, и нагнетательные каналы 1 и 8, соединяющиеся в нижней части цилиндрика в один канал 9, который подходит к выходному отверстию. Поршенек 4 имеет внутренний канал 7, верхнюю канавку 3 и нижнюю канавку 6, которые соединены между собой поперечным отверстием 10.
Поршенек производит всасывание и нагнетание масла. От распределительного вала он получает поступательное движение вверх и вниз и вращательное движение — поворот на некоторый угол.
При движении поршенька вверх происходит всасывание масла во внутренний канал его и пространство под поршеньком, а при движении вниз — нагнетание в маслопровод.
Храповой механизм, приводящий в движение распределительный вал, имеет эксцентриковый вал 14 (см. рис. 256), на котором насажено двухвенечное храповое (зубчатое) колесо 11. К корпусу пресс-масленки прикреплен фланец 17, через который проходит эксцентриковый вал и на котором установлены три удерживающие собачки 18.
На валу расположен также корпус 15 толкающих собачек 12. Корпус может свободно вращаться на валу. С наружной стороны на корпусе толкающих собачек укреплен рычаг 19 привода. При угловом повороте рычага и корпуса 15 толкающие собачки упираются в зубья храпового колеса и поворачивают его вместе с эксцентриковым валом. При обратном повороте рычага храповое колесо удерживается от вращения удерживающими собачками 18. Таким образом осуществляется вращение эксцентрикового вала. Для поворота вала вручную на конце его навинчена рукоятка 16. В торце эксцентрикового вала, с внутренней стороны, сделано углубление диаметром 15 мм, смещенное на 6 мм эксцентрично оси вала. В это отверстие входит шаровой палец рычага 7.
Масло в пресс-масленку заливают через отверстие в крышке, которое закрывают пробкой 10. Уровень масла определяют по масломерному стеклу 23 в стенке масленки. Заливаемое в пресс-масленку масло проходит через сетки 8 и 21. Прогрев пресс-масленки осуществляется при помощи паровой прогревательной трубки 20, проложенной по дну корпуса. Для усиления прогрева трубка 20 удлинена по выходе из корпуса (на первой проекции рисунка слева) она делает петлю, вновь входит в корпус, проходит вдоль задней стенки и затем выходит наружу (на рисунке не показано).
Пресс-масленка должна быть отрегулирована на подачу смазки в пределах норм расхода, установленных для данного паровоза. Подачу смазки к смазываемым точкам на паровозах основных серий, как правило, распределяют в соотношении: в золотники 60%, в цилиндры 30% и к поршневым сальникам 10%. На паровозах, имеющих подвод смазки также к золотниковым сальникам и параллелям, это соотношение несколько изменяется. Регулировку подачи смазки по отдельным насосикам пресс-масленки производят регулировочными винтами 16 (см. рис. 254) и 22 (см. рис. 256). Эту регулировку делают только в депо на регулировочном столе. Общая же подача смазки пресс-масленкой регулируется изменением числа оборотов вала перестановкой поводка привода в различные отверстия рычага храпового механизма. При этом укорочение рычага дает увеличение, а удлинение — сокращение подачи смазки. Привод пресс-масленки осуществляется от кулисы или маятника, а иногда и от сцепного колеса.
Установленная на паровозах Л и ФД восьмиотводная пресс-масленка имеет такую же конструкцию и отличается от описанной четырнадцатиотводной количеством насосиков и размерами корпуса.
На паровозе П36 установлены две четырнадцатиотводные пресс-масленки. Одна из них подает цилиндровое масло к поршням, золотникам, а другая — осевое масло к буксовым направляющим, параллелям, кулисам и золотниковым кулачкам. В обеих смазочных системах применены маслораспределители.
§ 120. МАСЛОПРОВОД, ОБРАТНЫЕ КЛАПАНЫ, ПРИБОРЫ ДЛЯ НАГНЕТАНИЯ СМАЗКИ
На рис. 258 показана схема маслопровода паровоза Л от правой пресс-масленки, обеспечивающей питание смазкой частей паровой машины. В каждый паровой цилиндр смазка подводится в трех точках (одна в середине сверху и две в передней части с боков) и к каждому золотнику — в двух точках (сверху). По одной точке смазывания имеют параллели. Один маслопровод от пресс-масленки при помощи маслораспределителя разделяется на два, которые подводятся к поршневым скалкам. Для смазывания золотниковых скалок и контрскалок один маслопровод также при помощи маслораспределителя разделяется на четыре.
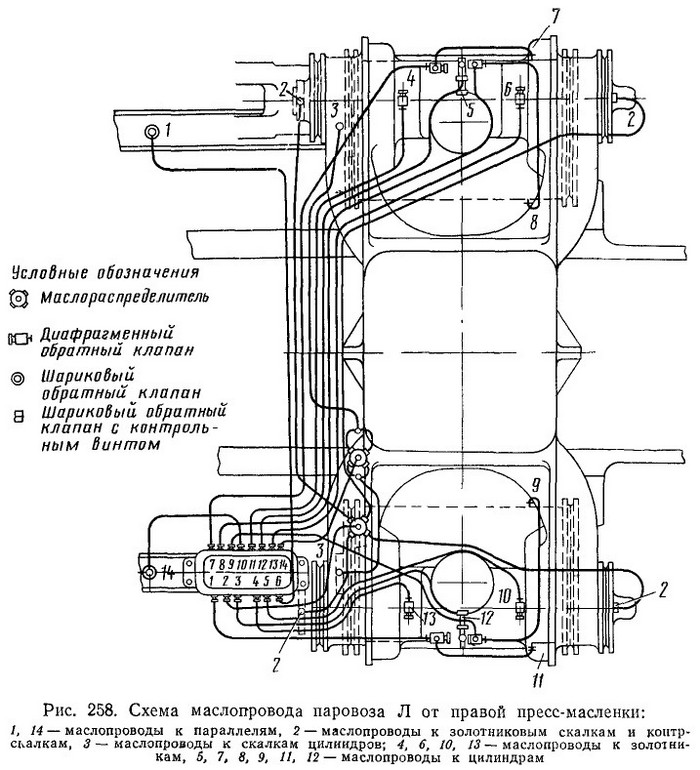 Для того чтобы пар из цилиндров и золотниковых камер не проходил в лресс-масленку, а также для того чтобы маслопроводы были всегда заполнены смазкой, устанавливают обратные клапаны, которые располагают на выходе из пресс-масленки (см. рис. 256) и в конце маслопроводов, у смазываемых точек (см. рис. 258). В пресс-масленке устанавливают шариковые клапаны, а у смазываемых точек — диафрагменные или шариковые с контрольным винтом, при помощи которого проверяют наличие смазки в маслопроводе, или же шариковые без контрольного винта.
Шариковый обратный клапан с контрольным винтом имеет корпус, в который ввернут штуцер, имеющий внутри шарик. Шарик прижимается пружиной к притирочной поверхности штуцера и закрывает отверстие. Пружина удерживается винтом. Штуцер закрыт колпачком. На выходе из корпуса поставлен второй шарик, который также прижимается пружиной, удерживаемой пробкой с отверстиями.
Масло, нагнетаемое насосиком пресс-масленки, преодолевает усилие пружин, отжимает шарики от своих посадочных мест и проходит к смазываемому месту. Прижимаясь к своим местам, шарики не дают возможности маслу и пару пройти в обратном направлении. Сверху в корпус ввернут контрольный винт. Отвернув на стоянке винт и провертывая вручную пресс-масленку, можно убедиться в нормальной подаче смазки по выходу ее из отверстия.
Недостатком шариковых обратных клапанов является то, что шарики подвергаются коррозии, покрываются окалиной, а пружины теряют упругость, вследствие чего происходит пропуск пара и обводнение смазки.
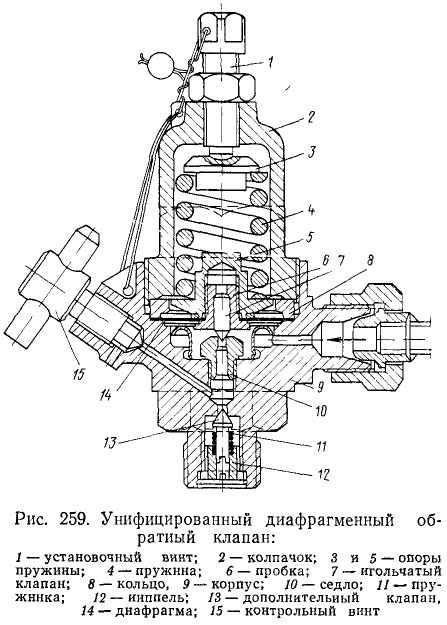 На рис. 259 изображен более совершенный унифицированный диафрагменный обратный клапан, имеющий иную конструкцию.
В корпусе 9 клапана при помощи кольца 8 и колпачка 2 зажата бронзовая диафрагма 14. В пробку 6, укрепленную в диафрагме, запрессован игольчатый клапан 7, который закрывает отверстие седла 10, установленного в корпусе. В колпачке 2 между опорами 3 и 5 установлена пружина 4, которая через диафрагму прижимает клапан 7 к посадочному месту в седле. Нажатие пружины регулируют установочным винтом 1. В нижней части корпуса поставлен еще дополнительный клапан 13, прижимаемый снизу пружинкой 11 и направляемый ниппелем 12.
Масло, нагнетаемое пресс-масленкой, поступает в полость под диафрагмой и, преодолевая усилие пружины, прогибает диафрагму вверх. Вместе с диафрагмой поднимается клапан 7 и открывает отверстие в седле. Масло попадает в него, отжимает клапан 13 и проходит к месту смазывания. Подачу масла проверяют при помощи контрольного винта 15. Для недопущения изменения регулировки и самопроизвольного отвертывания установочного винта и крышки их укрепляют проволокой и пломбируют.
Паровозы последних выпусков (Л, ЛВ, П36) имеют большее количество точек, смазываемых вручную консистентными (твердыми и мазеобразными) смазками. На паровозах Л и ЛВ таких точек 100, в том числе смазываемых твердой смазкой — 14, на паровозе П36—НО и в том числе твердой смазкой — 6. Консистентные смазки в значительных размерах применяют и на других сериях паровозов.
Твердые и мазеобразные смазки, как уже упоминалось выше, нагнетаются к месту смазывания при помощи ручного пресса. Для этого в местах подвода смазки установлены специальные масленки. Ручной пресс (рис. 260) имеет корпус 2 в виде трубы с крышками / и 3. Во втулку крышки 1 ввернут винт 10, соединенный с поршнями 8 и 9, помещенными в корпусе; сверху винт имеет рукоятку 11. В нижнюю крышку ввернут штуцер 7, на который навинчена головка 4 с клапаном 6. Клапан имеет центральное отверстие и прижимается к притирочной поверхности головки пружиной 5.
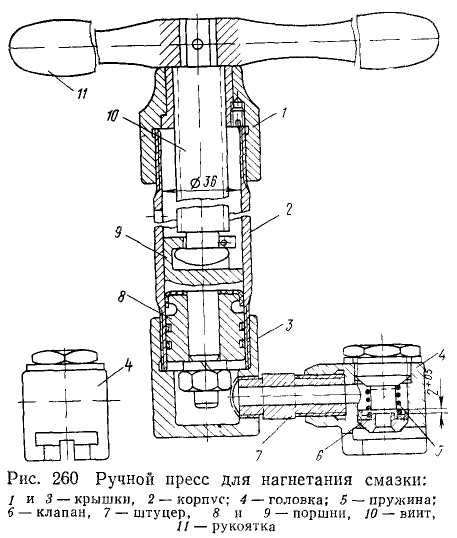 Процесс нагнетания смазки прессом происходит следующим образом. Отвертывают нижнюю крышку 3 со штуцером и головкой, закладывают в корпус твердую или мазеобразную смазку. После этого крышку ставят на место. Головку 4 надевают на масленку, установленную на смазываемой детали таким образом, чтобы верхняя заточка этой масленки, отжимая клапан 6, входила в выемку, сделанную в головке 4. Этим обеспечивается плотное соединение головки с масленкой и предотвращается утечка смазки. При вращении винта 10 при помощи рукоятки 11 поршни двигаются вниз и выжимают смазку из корпуса. Смазка проходит через центральное отверстие в клапане 6, отжимает клапан масленки и попадает в камеру смазываемой детали.
Чтобы предотвратить запрессовку смазки не по назначению, клапаны (масленки) для твердой и мазеобразной смазки отличаются друг от друга присоединительными размерами. Головка клапана твердой смазки имеет диаметр 35,5 мм, а головка клапана мазеобразной смазки — 30 мм.
Для запрессовки жидкого масла в валики шарнирных соединений дышел применяют нагнетательный шприц. На конце шприца имеется свинчиваемая головка с пружиной и шариком, который препятствует вытеканию смазки. Перед нагнетанием масла головку шприца и головки клапанов на валиках нужно вытереть.
§ 122. ПРИНЦИПИАЛЬНАЯ СХЕМА И УСТАНОВКА ВОДОПОДОГРЕВАТЕЛЯ НА ПАРОВОЗЕ
Паровозный водоподогреватель является важным средством экономии топлива и повышения экономичности паровоза. Подогрев питательной воды перед ее поступлением в котел осуществляется за счет отдачи тепла отработавшим в машине пара.
Потери с отработавшим паром составляют 35—55% тепла от сжигаемого в топке паровоза топлива. Частично отработавший пар используют для подогрева воды. Полностью использовать для подогрева воды отработавший пар не представляется возможным, так как он расходуется в конусно-вытяжном устройстве паровоза для создания тяги.
Применение паровозного водоподогревателя дает следующие выгоды:
- достигается 6—8% экономии топлива; часть отработавшего пара возвращается в котел в виде конденсата, что на 10—12% сокращает расход воды;
- при нагревании воды в водоподогревателе происходит выделение из нее кислорода и углекислоты и выпадение солей временной жесткости, вредно влияющих на стенки котла;
- достигается возможность питать котел нагретой водой небольшими порциями, что не вызывает резкого падения котлового давления и уменьшает температурные напряжения котла.
В результате проведенных опытов было установлено, что наиболее экономичными являются водоподогреватели типа смещения. В 1948 г. Брянский паровозостроительный завод изготовил и испытал первый образец водоподогревателя типа смещения (рис. 262). Такой водоподогреватель установлен на паровозах П36, ЛВ и Ем. В порядке модернизации им также оборудованы паровозы Еа, СО, ФД и О. Этот водоподогреватель имеет следующие основные части: смесительную камеру (подогреватель) 9, питательный поршневой насос 14 и турбонасос 31.
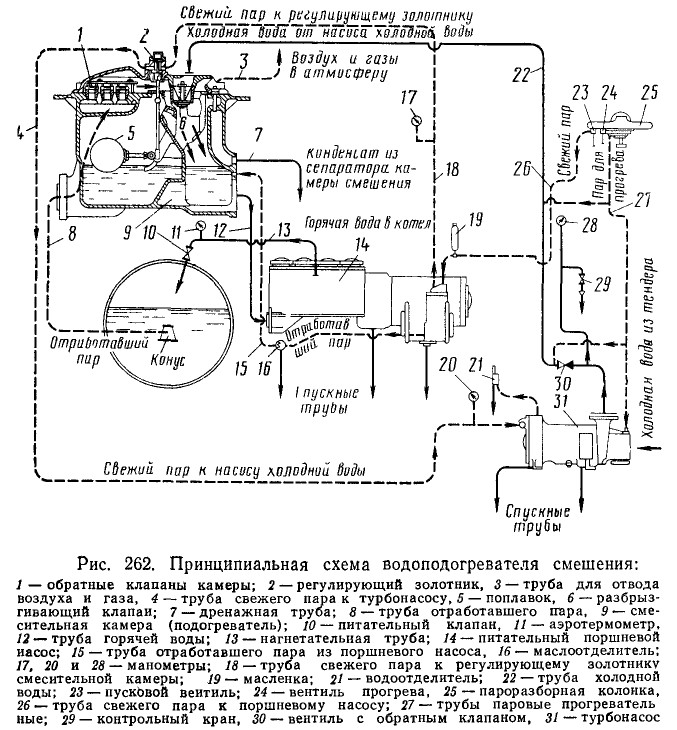 Подогрев питательной воды производится отработавшим паром, отбираемым от конуса или паровыпускных труб паровой машины и от питательного поршневого насоса. Пар по трубе 8 через обратные клапаны 1 поступает в смесительную камеру 9. Одновременно в смесительную камеру турбонасосом 31 по трубе 22 подается холодная вода из тендерного бака. В смесительной камере через клапан 6 вода разбрызгивается, смешивается с отработавшим паром и таким образом подогревается. Горячая вода из смесительной камеры по трубке 12 самотеком идет к водяному цилиндру питательного поршневого насоса 14, который по трубе 13 через питательный клапан 10 подает воду в котел.
Питательный поршневой насос и турбонасос приводятся в действие свежим паром, который через пусковой вентиль 23 пароразборной колонки 25 по трубе 26 подводится к парораспределительной головке питательного насоса. Отсюда часть пара по трубе 18 направляется к регулирующему золотнику 2, установленному на смесительной камере, и затем по трубопроводу 4 идет к турбонасосу.
Регулирующий золотник связан с поплавком 5, установленным в камере, и регулирует впуск свежего пара в турбонасос, изменяя таким образом подачу холодной воды турбонасосом в смесительную камеру. Отработавший пар из поршневого насоса по трубе 15, через маслоотделитель 16 подается в смесительную камеру и также используется для подогрева воды. Из турбонасоса отработавший пар через водоотделитель 21 выпускается в атмосферу. Смазывание поршневого насоса осуществляется из масленки 19, установленной на трубе 26.
Для удаления из камеры смешения воздуха и газов, выделяющихся при подогреве воды, имеется сепарирующее устройство и отводная труба 3. Скапливающийся конденсат удаляется по дренажной трубе 7. Эта труба на конце имеет муфту и гайку с калиброванным отверстием, величина которого изменяется в зависимости от времени года. Температура подогретой воды, подаваемой в котел, определяется по аэротермометру 11, установленному в кабине машиниста.
Наблюдение за давлением воды в нагнетательном трубопроводе, идущем от турбонасоса к смесительной камере, ведется по манометру 28. На этом трубопроводе помещен вентиль с обратным клапаном 30, предотвращающий попадание пара из смесительной камеры в водяную часть турбонасоса и обратный сток воды. Подача воды турбонасосом проверяется еще контрольным краном 29. Манометры 17 и 20 установлены на трубопроводах свежего пара, первый — перед регулирующим золотником 2, а второй — около турбонасоса. Манометр 28 является режимным: с увеличением подачи горячей воды насосом манометр показывает повышенное давление, а с уменьшением подачи воды его показания понижаются.
Чтобы избежать замораживания системы водоподогревателя в зимнее время, предусмотрены прогревательные и циркуляционные трубки. От вентиля 24 на пароразборной колонке идет паропровод 27 к турбонасосу. Пар через шайбу с калиброванным отверстием поступает в водяную часть турбонасоса, прогревая водоприемный рукав и трубопровод между насосом и тендером. От паропровода пар подводится через шайбу с калиброванными отверстиями также к нагнетательной трубе 22 холодной воды в двух местах: за вентилем с обратным клапаном 30 и выше него.
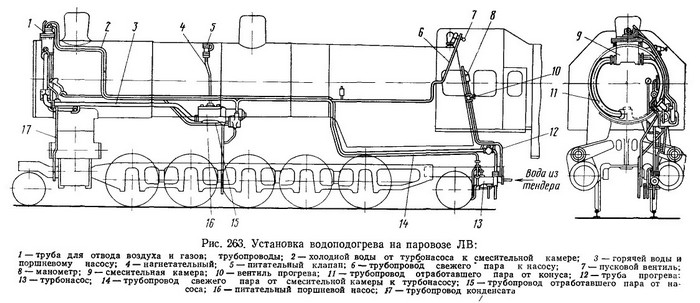 На рис. 263 показана установка водоподогревателя на паровозе ЛВ. Камера смешения 9 установлена в верхней части дымовой камеры. Насос горячей воды 16 располагается с левой стороны паровоза под боковой площадкой. Нагнетательный трубопровод 4 от насоса горячей воды подведен к питательному клапану 5, установленному на цилиндрической части котла. Турбонасос 13 помещен под будкой паровоза с левой стороны ниже дна тендерного бака, чтобы вода самотеком поступала в турбонасос.